Недопрессовка резиновых деталей: причины и как её распознать
Недопрессовка — это участок формовой резиновой детали, куда смесь не дошла или дошла без нужного давления: скруглённая недолитая кромка, рыхлое матовое пятно, поры на срезе. Для воротниковых манжет по ГОСТ 6969-54 следы недопрессовки на нерабочих поверхностях допускаются площадью до 0,25 см², а на рабочей кромке не допускаются вовсе. Причина почти всегда одна из четырёх: мало смеси, мало давления, воздух в гнезде или смесь начала сшиваться раньше, чем заполнила форму. По тому, где и как выглядит дефект, причину видно до разбора режима.
Формовая деталь получается, когда смесь под давлением заполняет всю полость пресс-формы и сшивается уже в форме детали. Если хотя бы в одном месте смесь не дожата, там остаётся дефект, и чаще всего он приходится на тонкую кромку, угол или дальний край от места закладки. На кольце или манжете именно это место и уплотняет.
Недопрессовка выглядит по-разному в зависимости от причины
Под одним словом в цехе понимают несколько видов брака. Различать их стоит, потому что лечатся они разными шагами:
- недолив: кромка или угол скруглены и блестят, контура формы нет; смесь просто не дошла;
- рыхлость: участок матовый, шероховатый, иногда с мелкой сыпью пор; смесь дошла, но без давления;
- следы стыка потоков: тонкая линия или складка, по которой деталь потом рвётся; два фронта смеси встретились уже подсшитыми;
- воздушный прижог: тёмное или обожжённое пятно в конце пути смеси; там заперся воздух и сгорел при сжатии.
Все четыре вида попадают в протоколы как «недопрессовка», но первый говорит о массе заготовки, второй о давлении, третий о смеси, четвёртый о вентиляции формы.
Место дефекта на детали указывает на причину
Где появился брак, по тому и ищут причину. Если недолив идёт ровно по линии разъёма по всему периметру, не хватило массы или пресс не дожал плиты. Если дефект всегда в одном и том же углу дальнего гнезда, в этом месте заперт воздух или смесь туда доходит последней и уже подсшитой.
Если брак случайный, то на одной детали, то на другой, причину ищут в закладке: заготовки разного веса, неровная укладка, холодный край формы после чистки. Если брак появился на новой партии смеси при прежнем режиме, проверяют саму смесь. Закладка и подпрессовки, от которых всё это зависит, входят в технологию прессования резины и записываются в техкарту детали.
Смесь со склада теряет текучесть и даёт недопрессовку
Частая скрытая причина: сырая смесь пролежала на складе дольше, чем рассчитывал технолог, и начала подвулканизовываться. Её вязкость выросла, время до начала сшивки при температуре формы сократилось. Смесь закрывает форму, но в тонкие кромки уже не затекает.
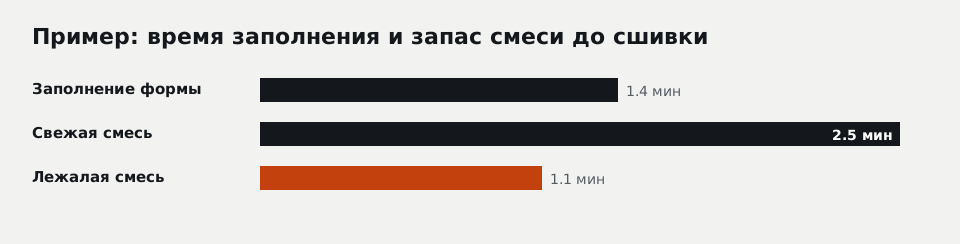
Пример с условными цифрами: смыкание формы, растекание смеси и первая подпрессовка занимают 1,4 минуты. Свежая смесь при +165 °C остаётся текучей 2,5 минуты, запаса хватает. Та же смесь после нескольких недель в тёплом помещении начинает сшиваться через 1,1 минуты, и последние 0,3 минуты заполнения она уже густеет. Дальние кромки выходят рыхлыми. Скорость сшивки задаёт вулканизующая система, и смесь с ускорителем замедленного действия даёт больше запаса на заполнение.
Масса заготовки и давление решают недолив
Недолив по всему контуру почти всегда означает, что заготовке не хватило массы или прессу не хватило давления. Запас массы к расчётной детали нужен, чтобы смесь выдавила воздух и ушла в облой. Если облоя по разъёму нет совсем, это тревожный признак даже на годной на вид детали: смесь заполнила форму без избытка, и давление в полости было ниже нужного.
Пример: манжета массой 30 г, заготовки нарезаны из листа ножом на глаз. Разброс заготовок 27–34 г. Детали из лёгких заготовок выходят с недоливом по губе, из тяжёлых с толстым облоем. Решение здесь простое: взвешивать каждую заготовку и держать её в заданном диапазоне массы.
Воздух в гнезде прожигает деталь
Смесь, закрывая полость, вытесняет воздух через разъём и вентиляционные каналы. Если выхода нет, воздух сжимается в дальнем углу, разогревается и оставляет пятно прижога или недолив с гладким краем. Такой брак упрямо повторяется в одном и том же месте одной и той же формы.
Помогают подпрессовка, то есть кратковременный подъём плиты для выпуска воздуха, изменение формы заготовки так, чтобы смесь шла от центра к краям, и вентиляционные канавки в форме. Последнее уже доработка оснастки, её согласуют с заказчиком, если пресс-форма принадлежит ему.
Срез детали отличает недопрессовку от недовулканизации
Недопрессовку путают с недовулканизацией, а меры у них разные. Простой способ различить: разрезать подозрительную деталь в зоне дефекта и рядом. Если поры и рыхлость только у поверхности в зоне кромки, а середина плотная, это заполнение. Если поверхность гладкая, а в толстой середине пузыри и сырой на вид материал, это недовулканизация: не хватило времени или температуры.
| Признак | Недопрессовка | Недовулканизация |
|---|---|---|
| Где дефект | кромки, углы, конец потока | середина толстой стенки |
| Поверхность | скруглённая, матовая, рыхлая | гладкая, может липнуть |
| Твёрдость | в норме вне зоны дефекта | ниже паспорта по всей детали |
| Что меняют | массу, давление, вентиляцию, смесь | время и температуру выдержки |
Что такое недопрессовка резиновой детали?
Недопрессовка резиновой детали означает неполное заполнение пресс-формы смесью или заполнение без нужного давления. На детали это видно как скруглённая недолитая кромка, рыхлое матовое пятно, складка стыка потоков или прижог в дальнем углу. Причины: недовес заготовки, низкое давление, запертый воздух или подвулканизация смеси до заполнения формы.
Допустимость недопрессовки задают чертёж и стандарт
Не каждый след недопрессовки делает деталь браком. Стандарты на РТИ разделяют рабочие и нерабочие поверхности. Для воротниковых манжет ГОСТ 6969-54 допускает следы недопрессовки площадью до 0,25 см² вне рабочих зон, а на уплотняющей кромке никаких. Если деталь нестандартная, такой нормы нет нигде, кроме чертежа.
Поэтому на чертеже формовой детали полезно выделить рабочие поверхности и написать, какие дефекты там недопустимы. Тогда спор о партии решается по документу, а не по ощущению «выглядит плохо». Без такой отметки изготовитель и заказчик могут по-разному понять одну и ту же матовую полосу на торце.
Как распознать недопрессовку при приёмке?
Недопрессовку при приёмке распознают осмотром кромок и углов под боковым светом: недолитая кромка скруглена вместо острой, рыхлое место матовое и шероховатое, линия стыка потоков видна как тонкая складка. Подозрительную деталь из партии режут поперёк в зоне дефекта. Если пористость только у поверхности кромки, а середина плотная, это недопрессовка, а не недовулканизация.
Претензию по недопрессовке собирают из фактов
Если брак пришёл в партии, изготовителю нужен не общий вывод, а наблюдения: сколько деталей с дефектом из какого количества, фото дефекта крупным планом с линейкой, на какой поверхности он находится, повторяется ли место. Это данные заказчика, и по ним изготовитель проверяет массу заготовок, давление и возраст смеси.
Предположение изготовителя о причине записывают отдельно, например: «недолив по губе, вероятно, недовес заготовки; смесь в пределах срока; проверено взвешиванием 20 заготовок». После исправления режима первые детали снова режут и осматривают. Перед отгрузкой у нас партию пересчитывают, осматривают, выборочно замеряют толщину и основные размеры и отправляют фото партии; критерии осмотра по рабочим зонам записывает контроль качества.
Для новой формовой детали отметьте рабочие зоны на чертеже
Чтобы недопрессовка не превратилась в спор, при заказе формовых РТИ пришлите чертёж или образец с отмеченными уплотняющими поверхностями, укажите тираж и допустимые дефекты вне рабочих зон. Для тонких губ и кромок до 1 мм заранее обсуждается способ формования: компрессионная форма, трансферное литьё или литьё под давлением заполняют такие места по-разному. Способ и режим подбирают на этапе формования РТИ.
Вопросы и ответы
Можно ли исправить недопрессовку на готовой детали?
Чем недопрессовка отличается от недовулканизации?
Бывает ли недопрессовка у литьевых деталей?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30