Лазерная резка резины: почему прокладки так не режут
Лазерная резка резины возможна, но кромка под лучом обугливается и твердеет, а дым едкий, поэтому уплотнения так не режут. Годится ли лазер, зависит от того, что за деталь: штемпельную пластину и декоративную накладку им делают, прокладку для фланца или крышки нет. Если вам нужна партия резиновых прокладок по чертежу или образцу для оборудования, резину, силикон и PTFE лазером мы не режем, для них есть плоттер с ножом, вырубка штампом и гидроабразив.
Под лучом CO2-лазера резина нагревается до разложения в узкой полосе вдоль реза: каучук пиролизуется, сера и наполнители спекаются в тёмную корку толщиной в доли миллиметра. На тонкой ткани с резиновым покрытием толщиной 0,6–2,15 мм производитель лазеров Luxinar заявляет гладкую кромку без подгорания (данные Luxinar, 2024), но это тонкий армированный материал и мощный станок. Листовая резина для прокладок толщиной 2–10 мм ведёт себя иначе: чем толще лист, тем дольше луч греет стенку реза.
Резина под лучом разлагается и не застывает обратно
Металл, акрил и полипропилен под лазером плавятся и, остыв, дают гладкую кромку. Резина сшита вулканизацией и расплава не образует, этим она отличается от термоэластопластов TPE, которые при нагреве текут как пластик. Вместо оплавления идёт термическое разложение: из зоны реза выходит дым с сажей и сернистыми соединениями, а на стенке остаётся обугленный слой.
Под этим слоем лежит перегретая, но не сгоревшая резина. Она становится твёрже и теряет эластичность. Для декоративной детали это косметика. Для уплотнения это потеря упругости ровно на той полосе, которая первой касается фланца и среды.
Луч уместен для штемпелей и неуплотняющих деталей
Основная область лазерной резины: печати и штемпели. Для них выпускают специальные пластины с пониженным запахом, а производитель станков Trotec прямо пишет, что при обработке резины образуются пыль и запах, и без мощной вытяжки работать нельзя (Trotec, гравировка штемпелей). Рекомендуемая глубина гравировки там от 1,1 мм. Это гравировка рисунка на пластине, уплотнять она ничего не должна.
Кроме печатей, лазером режут сувенирные коврики, подставки, вставки в упаковку и макетные детали. Если ваша деталь ничего не держит (ни воду, ни масло, ни пыль) и запах гари никому не мешает, лазер даст аккуратный контур с мелкими отверстиями. Как только деталь превращается в прокладку, требования к кромке меняются.
Обожжённая кромка съедает рабочую ширину прокладки
Прокладка уплотняет потому, что сжатая резина затекает в риски и неровности фланца. Жёсткая кромка этого не делает: под затяжкой она не сжимается, а трескается, и крошка уходит в среду. Чем уже прокладка, тем больше доля испорченного материала.
Пример: прокладка крышки шириной 4 мм, зона перегрева 0,3 мм с каждой стороны. Из 4 мм рабочими остаются 3,4 мм, то есть 15 % ширины потеряли упругость. На фланцевой прокладке шириной 20 мм та же зона даёт 3 %, и течь может не появиться годами. Поэтому узкие рамки корпусов, крышек приборов и дверец страдают от лазерной резки первыми, а широкие фланцевые кольца прощают её дольше.
Вторая потеря: размер. Лазер в толстой резине режет с конусом, нижняя сторона детали выходит меньше верхней. На кольце с посадкой в канавку это превращается в зазор или перекос.
Силикон, PTFE и FKM под лазером опаснее обычной резины
Силикон VMQ при сгорании даёт белый налёт диоксида кремния. Он оседает на кромке и на линзе станка, а на пищевой прокладке такой налёт попадает в продукт.
Фторопласт PTFE при нагреве выше 300 °C начинает выделять мелкодисперсный дым, выше 400 °C в продуктах разложения появляются фтористый водород и карбонилфторид, а около 475 °C и перфторизобутилен (обзор TURI о разложении фторполимеров). У людей это вызывает «полимерную лихорадку», а фтористый водород разъедает металл станка и вытяжки. Фторкаучук FKM тоже содержит фтор и при пиролизе даёт похожие продукты.
Отсюда простое правило цеха: на лазер не кладут лист, состав которого неизвестен. Резина без маркировки может оказаться FKM или содержать хлоропрен, и тогда в дыме будут кислые газы.
Дым и запах остаются на детали
Продукты разложения оседают на самой детали. Прокладка после лазера пахнет гарью несколько дней, иногда недель, и запах переходит в упаковку. Для шкафа управления на улице это мелочь. Для вентиляционной установки, холодильной витрины, пищевой линии и медицинского прибора запах в воздухе или продукте становится причиной претензии.
Вытяжка с фильтрацией защищает оператора, но не очищает кромку. Отмыть пригар с пористой резины нельзя, с монолитной можно частично, и это лишняя операция, которая не возвращает упругость.
Под вашу деталь выбирают нож, штамп или воду
Холодные способы резки дают кромку из той же резины, что и середина детали. Какой выбрать, зависит от толщины, тиража и материала; границы между тремя способами по цене партии показаны в сравнении плоттера, штампа и гидроабразива. Коротко задачи распределяются так.
| Деталь | Чем резать вместо лазера | Почему |
|---|---|---|
| Прокладки из резины, силикона, паронита 1–10 мм, от 1 до сотен штук | плоттер с ножом | нет оснастки, кромка чистая, файл DXF тот же |
| Одна и та же прокладка тысячами штук | вырубка штампом | штамп окупается на тираже, все детали одинаковые |
| Резина толще 10–15 мм, полиуретан, фторопласт, армированные листы | гидроабразив или чистая вода | холодный рез, стенка почти вертикальная |
| Пористая резина, лента с клеевым слоем | плоттер или штамп | клей не пригорает, поры не схлопываются |
| Картон, войлок, вспененный полиэтилен | лазер допустим | материал не даёт опасных газов |
Для мягкой резины абразив часто не нужен, хватает чистой воды. Толщину листа и вариант струи под ваш чертёж подбирают при расчёте, а предельные значения задают возможности гидроабразивной резки.
Прокладочный картон, войлок и тонкие пластики лазером резать можно, ограничения по толщине для них задаёт лазерная резка неметаллов. Резину, силикон и PTFE лазером не режем, для них работает плоттерная резка.
Лазерную кромку видно без приборов
Кромка после ножа матовая, цвета самой резины. После воды она чуть шероховатая. После лазера кромка тёмная, местами блестящая, под ногтем крошится и пачкает палец сажей. Если положить деталь в пакет на сутки и открыть, запах гари выдаст способ резки. Бахрому, конусность и другие признаки по каждому способу собрал отдельный разбор качества кромки.
Простая проверка твёрдости: нажмите ногтем на середину полосы и на кромку. Если край заметно жёстче, это зона перегрева. При наличии твердомера по Шору A разница в несколько единиц между краем и серединой подтверждает вывод.
Претензию по пригару собирают из фактов
Если партия прокладок с лазерной кромкой уже пришла и потекла, спор решают фотографии и замеры, а не впечатления. Сначала фиксируют, что видно, потом договариваются, что делать. Порядок такой.
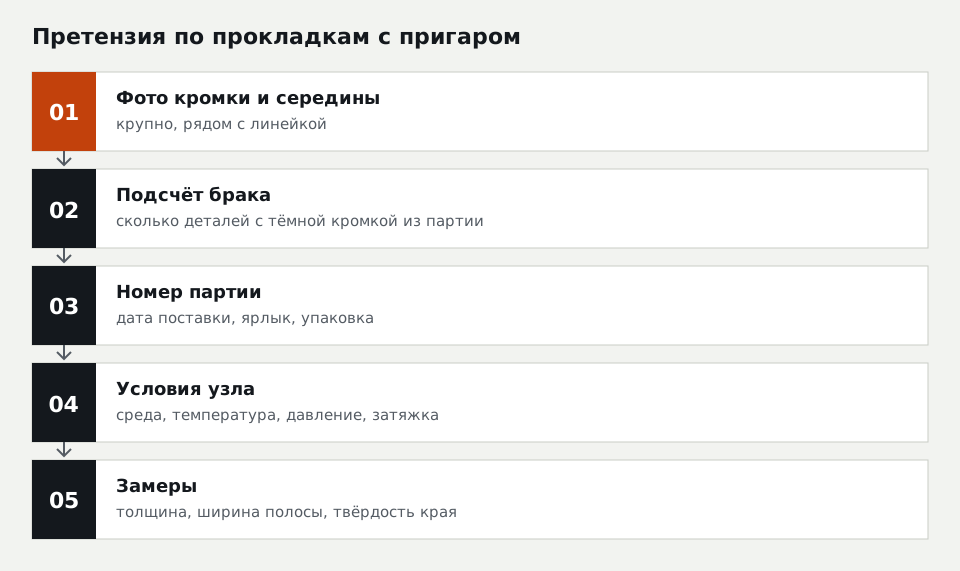
Первый шаг: фото кромки крупным планом рядом с линейкой, и такое же фото середины детали. Второй: сколько деталей в партии и сколько из них с тёмной или крошащейся кромкой. Третий: номер партии, дата поставки, упаковка, ярлык. Четвёртый: где стояла прокладка, какая среда, температура, давление и момент затяжки. Пятый: замеры толщины и ширины полосы в трёх-четырёх точках, при возможности твёрдость кромки и середины. С таким набором поставщик не может свести течь к монтажу, а вы получаете основание для замены. Акт составляют и рассматривают по правилам рекламации на РТИ.
Перевод прокладки с лазера на нож обходится без нового чертежа
Тот же файл DXF, по которому резали лазером, подходит для плоттера и гидроабразива. Меняется только компенсация реза: у лазера и у ножа она разная, поэтому контрольные размеры (наружный, внутренний, межцентровое расстояние отверстий) стоит указать прямо в заявке. Если файла нет, контур строят по образцу детали.
Наша компания производит резиновые прокладки по чертежу, эскизу или образцу. Для перевода с лазера пришлите файл, марку и толщину резины, количество в партии и в год, а также одну-две детали с прежней кромкой, если они сохранились: по ним видно, какие размеры уже ушли из-за конуса.
Короткие ответы о лазере и резине
Почему резиновые прокладки не режут лазером?
Резиновые прокладки не режут лазером, потому что вулканизованная резина под лучом разлагается и даёт обугленную твёрдую кромку толщиной в доли миллиметра. Эта полоса не сжимается и крошится под затяжкой, на узкой прокладке шириной 4 мм она забирает до 15 % рабочей ширины. Вдобавок деталь неделями пахнет гарью. Нож плоттера или струя воды оставляют кромку из той же резины, что и середина.
Опасна ли лазерная резка фторопласта?
Лазерная резка фторопласта PTFE опасна для людей и оборудования. При нагреве выше 300 °C фторопласт выделяет мелкодисперсный дым, выше 400 °C в продуктах разложения появляются фтористый водород и карбонилфторид, около 475 °C и перфторизобутилен. Вдыхание вызывает полимерную лихорадку, а кислые газы разъедают металл станка и вытяжки. Прокладки из PTFE режут ножом, гидроабразивом или вытачивают на станке.
Какую резину режут лазером?
Лазером режут и гравируют специальную штемпельную резину для печатей, которую выпускают с пониженным запахом, а также тонкую ткань с резиновым покрытием. Для них подобраны режимы станка и обязательна вытяжка. Листовую техническую резину NBR, EPDM, силикон и фторкаучук для уплотнений лазером не обрабатывают из-за пригара на кромке и состава дыма.
Вопросы и ответы
Можно ли заказать лазерную резку резиновой прокладки для неответственного узла?
Режут ли лазером паронит и прокладочный картон?
Какой толщины резину режет гидроабразив вместо лазера?
Пахнет ли резиновая прокладка после резки ножом?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30