ГОСТ 15173-70: коэффициент линейного расширения пластмасс
ГОСТ 15173-70 определяет средний коэффициент линейного теплового расширения пластмассы в °C⁻¹: прирост длины образца при нагреве, делённый на исходную длину и ширину интервала температур. Образец длиной не меньше 50 мм греют не быстрее 1,5 °C в минуту, минимальный интервал 10 °C. Стандарт действует с 1970 года. У полиацеталя в паспорте 110 · 10⁻⁶ в интервале 23–60 °C и 125 · 10⁻⁶ в интервале 23–100 °C, и для расчёта натяга ролика или втулки на стальной детали берут коэффициент того интервала, в котором работает узел.
Коэффициент линейного расширения из паспорта пластмассы нужен для одного расчёта: насколько изменится зазор или натяг пластмассовой детали на стальной, когда узел нагреется или остынет.
ГОСТ 15173-70 действует и описывает средний коэффициент
По карточке стандарта ГОСТ 15173-70 «Пластмассы. Метод определения среднего коэффициента линейного теплового расширения» действует, введён с 1 июля 1970 года, в 1982 году изменён и соответствует СТ СЭВ 2899-81. Стандарт определяет коэффициент двумя способами: в минимальном интервале температур 10 °C с отнесением к средней температуре этого интервала и в установленном интервале, кратном 10 °C, с отнесением ко всему интервалу.
Вводная часть стандарта прямо называет метод приближённым. Он измеряет только тепловое расширение и не учитывает изменения размеров от влаги, доотверждения, потери пластификатора и снятия внутренних напряжений. Для детали все эти эффекты складываются, и для полиамида влага часто даёт больше, чем нагрев.
Два коэффициента одного материала не заменяют друг друга
Пункт 1.2 прямо оговаривает: в тех интервалах, где коэффициент меняется с температурой, коэффициент в минимальном интервале и средний по установленному интервалу как правило не совпадают, и замена одного другим не допускается. Первый характеризует поведение пластмассы около конкретной температуры, второй усредняет поведение по всему диапазону.
Для пластмасс это существенно, потому что коэффициент растёт с нагревом. В паспорте полиацеталя POM-C одного изготовителя приведено 110 · 10⁻⁶ °C⁻¹ для интервала 23–60 °C и 125 · 10⁻⁶ для 23–100 °C, у PET-P 60 и 80 · 10⁻⁶ для тех же интервалов. Разница между интервалами составляет 14–33 %, и её нельзя списывать на погрешность при расчёте посадки.
Образец длиной 50 мм греют не быстрее 1,5 °C в минуту
Образец имеет длину не меньше 50 мм, при разногласиях ровно 50 мм, круглое сечение диаметром 10 ± 0,5 мм или квадратное со стороной 7 ± 0,5 мм. В середине боковой поверхности сверлят отверстие диаметром 1 мм до оси под термопару. Из анизотропного листа образцы режут по главным осям, и коэффициент определяют для каждой оси; образцов не меньше трёх на партию и на ось.
Прибор держит одинаковую температуру по длине образца с погрешностью до 0,2 °C, передаёт удлинение через систему из материала с минимальным расширением, рекомендован плавленый кварц, и давит на образец не больше 29 кПа. Нагрев ведут не быстрее 1,5 °C/мин или ступенями с выдержкой до окончания удлинения. Длину образца перед испытанием измеряют при 23 ± 2 °C и влажности 50 ± 5 %.
| Параметр | Требование ГОСТ 15173-70 |
|---|---|
| Образец | длина не меньше 50 мм, диаметр 10 мм или квадрат 7 мм |
| Число образцов | не меньше 3 на партию и на ось анизотропии |
| Скорость нагрева | не больше 1,5 °C/мин |
| Интервал | минимальный 10 °C, далее кратно 10 °C |
| Давление индикатора | не больше 29 кПа |
| Верхняя граница | ниже температуры размягчения по ГОСТ 12021 |
Верхнюю границу интервала задаёт теплостойкость
Пункт 1.6 запрещает определять коэффициент выше температуры размягчения пластмассы по методу изгиба под нагрузкой, а внутри интервала прирост длины должен быть линейным. Это ограничение полезно перенести на расчёт детали: выше температуры изгиба под нагрузкой паспортный коэффициент уже не описывает поведение материала, и деталь начинает деформироваться под нагрузкой сильнее, чем расширяется.
Если образец при испытании дал усадку, его термообрабатывают при наибольшей температуре испытания не меньше пятикратного времени испытания и измеряют снова. При ступенчатом режиме расхождение при нагреве и обратном охлаждении не должно превышать 10 мкм на каждые 100 мкм удлинения. Для литых и точёных заготовок с внутренними напряжениями это правило показывает, почему первый нагрев детали иногда даёт остаточное изменение размера.
Что такое коэффициент линейного теплового расширения пластмассы?
Коэффициент линейного теплового расширения пластмассы по ГОСТ 15173-70 равен приросту длины образца при нагреве, делённому на исходную длину и на разность температур, в °C⁻¹. Средний коэффициент относят либо к интервалу 10 °C, либо к установленному интервалу, кратному 10 °C. У распространённых конструкционных пластмасс он в 5–17 раз больше, чем у стали, и растёт с температурой.
Пластмасса расширяется в разы сильнее стали
| Материал | КЛТР, 10⁻⁶ °C⁻¹ | Интервал, °C | Источник |
|---|---|---|---|
| Литой полиамид 6 | 90 | 23–100 | паспорт Ertalon 6 PLA, 09.2026 |
| Полиацеталь POM-C | 110 / 125 | 23–60 / 23–100 | паспорт Ertacetal C |
| PET-P | 60 / 80 | 23–60 / 23–100 | паспорт Ertalyte, 12.2024 |
| СВМПЭ | 200 | 23–100 | паспорт TIVAR 1000, 12.2024 |
| Углеродистая сталь | около 12 | ориентир | справочное значение |
Значения пластмасс типичные для полуфабрикатов одного изготовителя. Для стали взят ориентир для конструкционных марок, точное значение зависит от марки. Даже самый «спокойный» из пластиков таблицы, PET-P, расширяется в пять–семь раз сильнее стальной оси, а СВМПЭ почти в семнадцать раз.
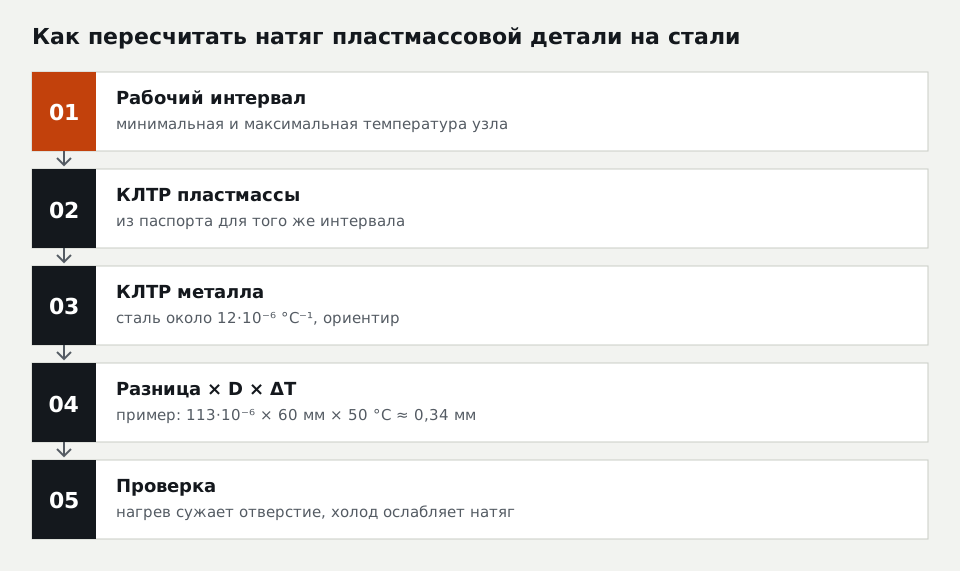
Натяг втулки и ролика считают по разнице коэффициентов
Пример: корпус стальной, в нём втулка из POM-C с наружным диаметром 60 мм, при пуске узел прогревается с 23 до 73 °C. Перепад 50 °C выходит за интервал 23–60 °C, поэтому берём паспортные 125 · 10⁻⁶ для интервала до 100 °C и вычитаем ориентир для стали 12 · 10⁻⁶. Свободная втулка выросла бы относительно корпуса на 60 · 113 · 10⁻⁶ · 50 ≈ 0,34 мм. Металл её не пускает, прирост превращается в дополнительное сжатие, и отверстие под вал становится меньше; при посадке с малым зазором вал на горячем узле может закусить.
Обратная ситуация на холоде. Ролик из полиацеталя, посаженный на стальную ось с натягом при 23 °C, при −30 °C сжимается сильнее оси: на посадочном диаметре 30 мм разница 30 · (110 − 12) · 10⁻⁶ · 53 ≈ 0,16 мм. Если натяг при сборке был меньше, ролик на морозе провернётся на оси. Здесь коэффициент интервала 23–60 °C применён к охлаждению условно, для оценки; точный расчёт требует данных изготовителя для минусовых температур.
Для фторопласта коэффициент ещё выше и сильно меняется около комнатной температуры, и зазоры втулок из него считают по своим данным: расширение фторопласта удобнее брать из отдельной таблицы по интервалам. У роликов из капролона к нагреву добавляется набухание от влаги, и оба изменения складывают.
Как учесть тепловое расширение при выборе материала для втулки?
Тепловое расширение при выборе материала для втулки учитывают так: из паспорта берут коэффициент пластмассы для рабочего интервала температур, вычитают коэффициент металла корпуса и умножают на посадочный диаметр и на перепад температур. Результат показывает, на сколько изменится натяг или зазор. Из распространённых пластиков меньше всего расширяется PET-P, около 60–80 · 10⁻⁶ °C⁻¹, больше всего СВМПЭ, около 200 · 10⁻⁶.
Протокол расширения проверяют по интервалу и режиму
Пункт 5.4 перечисляет состав протокола. Для расчёта детали важны четыре строки: пределы температур и режим испытания, способ изготовления и размеры образцов, термообработка, ось анизотропии для листовых материалов. Коэффициент без интервала температур для расчёта непригоден, а коэффициент поперёк оси экструзионного стержня может отличаться от продольного.
Паспорта зарубежных материалов чаще дают коэффициент по термомеханическому анализу по ASTM E831 или ISO 11359-2, иногда в дюймовых единицах, µin/in/°F. Один µin/in/°F равен 1,8 · 10⁻⁶ °C⁻¹, так что 50 µin/in/°F у литого полиамида соответствуют 90 · 10⁻⁶ °C⁻¹.
Посадку в узле с нагревом задают в КП вместе с температурой
Коэффициент из паспорта описывает свободный образец, а деталь сидит в корпусе, имеет остаточные напряжения после точения и может дать усадку при первом прогреве, как образец по пункту 3.6. Поэтому в КП на точёную деталь мы пишем материал, размеры при 23 °C и интервал температур, под который посчитан зазор, а поведение посадки на горячем или холодном узле без пробы не гарантируем. Для ответственного узла после первого прогрева меряют зазор и при необходимости корректируют размер следующей партии.
Для изготовления втулок и роликов из инженерных пластиков пришлите чертёж с посадками, материал корпуса и вала, минимальную и максимальную температуру узла и есть ли контакт с водой. По этим данным выбирают материал и рассчитывают размеры под механическую обработку с учётом расширения в рабочем интервале.
Вопросы и ответы
Действует ли ГОСТ 15173-70?
Можно ли определить по ГОСТ 15173 коэффициент расширения резины?
Почему в паспорте пластмассы несколько коэффициентов расширения?
Сводные таблицы ГОСТ по уплотнениям и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30