Как измерить большую прокладку диаметром больше метра
Большую прокладку диаметром больше метра измеряют по фланцу: длину окружности рулеткой, окружность центров отверстий по хорде через несколько шагов, овальность тремя диаметрами, а сложный контур снимают шаблоном по частям. Какой способ даст нужную точность, зависит от двух вещей: есть ли в прокладке отверстия под шпильки и насколько круглый сам фланец. Без отверстий ошибка в несколько миллиметров на диаметре 1,6 м сборке обычно не мешает, с отверстиями ошибка того же порядка может не дать надеть прокладку на шпильки.
Крупный фланец обманывает привычные приёмы. Штангенциркуля на 1,6 м в ремонтной службе обычно нет, рулетка поперёк фланца провисает и легко уходит с центра, а старая резиновая прокладка за годы работы вытянулась. Поэтому для большого диаметра работают обходные способы: мерить то, что рулетка берёт точно, и пересчитывать.
Диаметр через длину окружности точнее замера поперёк
Рулетку, положенную поперёк фланца, приходится вести через центр, а найти центр на глаз на диаметре 1,6 м трудно. Пример расчёта: если рулетка прошла в 40 мм от центра, она покажет хорду на 2 мм короче диаметра, при смещении 100 мм на 12,5 мм короче. Отсюда типичная ошибка ремонтников: прокладка приходит меньше нужного на сантиметр, и отверстия не совпадают со шпильками.
Длину окружности рулетка берёт без поиска центра. Стальная рулетка 2-го класса точности по ГОСТ 7502-98 допускает на отрезке 1 м и больше отклонение ±[0,3 + 0,15(L − 1)] мм, где L число полных и неполных метров (описание типа рулеток 2-го класса, сверено 22.10.2026). Пример: окружность 5027 мм, L = 6, отклонение шкалы до ±1,05 мм, на диаметре это 1,05 / 3,1416 = ±0,33 мм. Диаметр 1600 мм получается делением 5027 на 3,1416.
Лента должна лечь по поверхности без перекоса и с натяжением, при котором рулетку поверяют. Перекос ленты на цилиндре даёт спираль, и длина выходит больше.
Как измерить диаметр большого фланца без штангенциркуля?
Диаметр большого фланца без штангенциркуля находят через длину окружности: стальную рулетку оборачивают вокруг наружной цилиндрической кромки фланца без перекоса и делят показание на 3,1416. Шкала рулетки 2-го класса по ГОСТ 7502-98 на окружности около 5 м ошибается не больше чем на ±1,05 мм, на диаметре это примерно ±0,3 мм. Замер поперёк фланца менее надёжен, потому что рулетка уходит с центра и показывает хорду короче диаметра.
Рулетку ведут по цилиндру фланца, а прокладку отсчитывают от его кромки
Длину окружности берут там, где есть цилиндрическая поверхность: наружная кромка фланца, обечайка аппарата, борт выступа. По плоской уплотнительной поверхности ленту вокруг не обернёшь. Поэтому замер делают в два шага: сначала наружный диаметр фланца через окружность, затем линейкой расстояние от кромки фланца до наружного края следа прокладки в 6–8 точках по кругу.
Пример: окружность фланца 5341 мм, наружный диаметр 1700,1 мм; от кромки до следа прокладки в восьми точках от 49 до 51 мм, среднее 50 мм. Наружный диаметр прокладки 1700 − 2 × 50 = 1600 мм. Разброс 49–51 мм в разных точках сразу показывает, насколько прокладка стояла не по центру или насколько фланец некруглый. Внутренний диаметр находят тем же приёмом от кромки или от внутренней стенки патрубка.
Окружность центров считают по хорде через четверть круга
Для прокладки с отверстиями важнее всего диаметр окружности центров. При чётном числе отверстий его меряют напрямую между противоположными отверстиями. Чтобы не искать центры, рулетку ставят на одноимённые края: от левого края одного отверстия до левого края противоположного. Это расстояние равно межцентровому.
Если противоположные отверстия не видны с одной точки или их число нечётное, считают по хорде: D = c / sin(k × 180° / n), где c хорда между центрами, n число отверстий, k сколько шагов между отверстиями, через которые мерили. Хорду между соседними отверстиями мерить проще всего, но она сильно увеличивает ошибку.
| Отверстий, n | Окружность центров, мм | Хорда соседних, мм | Ошибка хорды умножается | Хорда через n/4 шагов, мм | Ошибка умножается |
|---|---|---|---|---|---|
| 32 | 1200 | 117,6 | в 10,2 раза | 848,5 | в 1,41 раза |
| 36 | 1600 | 139,4 | в 11,5 раза | 1131,4 | в 1,41 раза |
| 48 | 2000 | 130,8 | в 15,3 раза | 1414,2 | в 1,41 раза |
Пример: на фланце с 36 отверстиями хорду соседних отверстий измерили с ошибкой 0,5 мм, и окружность центров ушла на 5,7 мм. Та же ошибка на хорде через 9 шагов даёт 0,7 мм. Поэтому хорду соседних отверстий снимают только для проверки шага, а диаметр считают по длинной хорде. Если хотите, пересчёт сделает изготовитель: в эскиз пишут саму хорду, через сколько шагов она снята и сколько всего отверстий.
Как найти диаметр окружности центров отверстий по хорде?
Диаметр окружности центров отверстий по хорде находят по формуле D = c / sin(k × 180° / n): c межцентровое расстояние, n число отверстий, k число шагов между измеренными отверстиями. Для 36 отверстий и хорды 1131,4 мм через 9 шагов получается 1600 мм. Хорду лучше брать через четверть окружности: ошибка замера на ней увеличивается в 1,4 раза, а на хорде соседних отверстий больше чем в 10 раз.
Овальность проверяют тремя диаметрами
Обечайки и крышки больших аппаратов редко идеально круглые: сварка, нагрев и годы под давлением уводят их в овал. Длина окружности овальность не покажет, она даёт средний диаметр. Поэтому после неё меряют три диаметра поперёк через 60°, каждый раз поводя рулеткой у противоположной точки и записывая наибольшее показание. Максимум при поводке и есть диаметр в этом направлении.
Разница между наибольшим и наименьшим из трёх диаметров решает, чем мерить дальше. Пока она меньше зазора между шпилькой и отверстием прокладки, хватает номинала. Если больше, круглая прокладка на одной стороне сядет на шпильки с натягом, а на другой съедет в проход, и контур снимают шаблоном.
Допуск на большом диаметре задают отверстия и температура
Для прокладки без отверстий, которая центрируется по шпилькам снаружи, небольшая ошибка по наружному диаметру обычно не мешает сборке, пока прокладка не заходит в проход и не упирается в шпильки. Для прокладки с отверстиями границу ставит зазор. Пример: шпилька М24, отверстие в прокладке 27 мм, радиальный зазор 1,5 мм. Ошибка диаметра окружности центров на 3 мм сдвигает каждое отверстие по радиусу на 1,5 мм, и запаса уже нет.
У резины есть второй источник ошибки, которого на маленьких деталях не видно. Ориентир для плотных резин общего назначения: линейное расширение порядка 2 × 10⁻⁴ на градус. Пример: прокладка 1600 мм, замер в холодном цехе при +5 °C и в тёплом помещении при +20 °C, разница 1600 × 2 × 10⁻⁴ × 15 = 4,8 мм. Для крупных резиновых прокладок температуру замера записывают в приёмке; какие допуски на резаную прокладку ставить и как их проверять, сводит статья о допусках на прокладки. Формовые кольца большого диаметра получают допуск в процентах от номинала, и про них есть отдельный разбор колец большого диаметра.
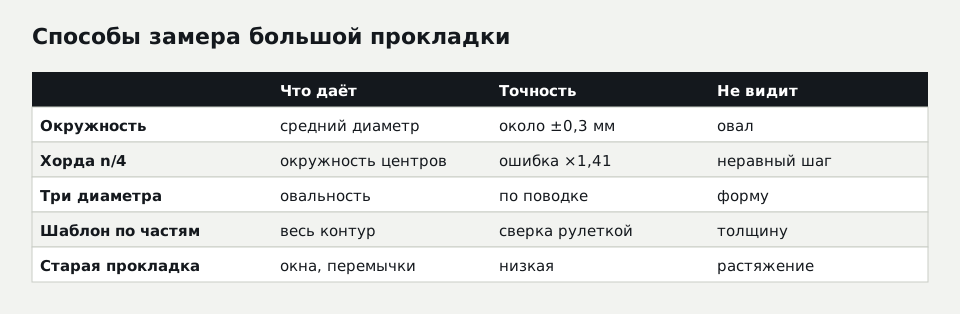
Матрица сводит способы замера по тому, что каждый даёт. Длина окружности даёт средний диаметр с погрешностью шкалы около ±0,3 мм и не видит овал. Хорда через четверть круга даёт окружность центров отверстий. Три диаметра через 60° показывают овальность. Шаблон по частям снимает форму целиком, если места и времени хватает. Старая прокладка годится для перемычек и окон, но её размерам верить нельзя.
Шаблон по частям снимают с перекрытием и метками
Лист картона или плёнки шире полутора метров найти трудно, поэтому шаблон большой прокладки собирают из нескольких листов прямо на фланце. Листы кладут внахлёст 50–100 мм (пример), склеивают скотчем по нахлёсту и на каждом рисуют две риски поперёк стыка: если части разойдутся при перевозке, по рискам их сложат обратно. Отверстие № 1 и две оси крестом отмечают на шаблоне и мелом на фланце.
Шаблон снимают только с остановленного, отключённого и остывшего оборудования, с допуска ответственного за узел. Сам шаблон прокладки из картона делают по своим правилам: чем обводить контур и отверстия и что делать на фланцах пара, газа и химии. Для большого фланца добавляется одно правило: после сборки шаблона на месте рулеткой проверяют два диаметра по шаблону и сравнивают с замером фланца. Расхождение больше точности рулетки значит, что листы сдвинулись.
Старая большая прокладка врёт сильнее маленькой
Резиновая прокладка большого диаметра при снятии тянется под своим весом, а после хранения в бухте ложится волной. Паронит после затяжки течёт в стороны, и снятое кольцо шире исходного. На диаметре 100 мм это доли миллиметра, на диаметре 1600 мм несколько миллиметров.
Поэтому со старой большой прокладки берут то, что не зависит от растяжения: число и порядок отверстий, расположение перемычек и окон, толщину вне зоны обжатия, материал. Все диаметры и окружность центров сверяют с фланцем. Для обычных проходов D, d и толщину снимают со старого кольца и сверяют с таблицами стандарта, где указаны размеры фланцевой прокладки.
Пересчитанные размеры подтверждают до резки
Большая прокладка из замеров рулеткой проходит через пересчёт: окружность делят на 3,1416, хорду переводят в диаметр, средний отступ от кромки вычитают. Каждый пересчёт добавляет предположение, и посадку на шпильки по таким цифрам изготовитель заранее не обещает. Для крупной детали это особенно чувствительно: перерезать её дороже, чем маленькую, а материал на сегменты расходуется листами.
Поэтому в эскизе разделяют, что измерено, а что посчитано: «окружность 5027 мм замерена», «D 1600 мм расчёт». По эскизу изготовитель делает чертёж, и на нём сверяют наружный и внутренний диаметр, окружность центров, число отверстий и положение отверстия № 1. Если фланец некруглый или разброс хорд больше зазора отверстий, до партии согласуют резку по шаблону или пробную примерку одной прокладки.
Эскиз большой прокладки собирают на одном листе
Для расчёта хватает эскиза от руки с цифрами и фото. На эскиз выносят: длину окружности фланца и место, где её мерили; отступы от кромки до следа прокладки; три диаметра для овальности; число отверстий, их диаметр и хорды с числом шагов; толщину; материал и среду. Мы принимаем эскиз от руки, фото, файлы DXF, DWG, PDF или STEP и физический образец. Если прокладка не помещается в лист, её собирают из сегментов по чертежу, как другие крупногабаритные прокладки; чертёж по шаблону или образцу можно заказать через оцифровку детали.
Вопросы и ответы
Можно ли измерить большую прокладку по фотографии?
Сколько отверстий нужно промерить на большом фланце?
Чем мерить толщину большой прокладки?
Можно ли сделать большую прокладку из нескольких частей?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30