ГОСТ Р 50.05.01-2018: контроль герметичности в атомной отрасли
ГОСТ Р 50.05.01-2018 задаёт методики контроля герметичности металла оборудования атомных станций газовыми и жидкостными методами для пяти классов, от 5·10⁻¹¹ до 5·10⁻⁴ м³·Па/с. Класс задаёт разработчик объекта в КД, а стандарт подбирает под него способ, от термовакуумного с гелием до керосиновой пробы. Испытательное оборудование, вакуумные камеры-присоски и гелиевые камеры, держит вакуум на эластичных уплотнениях, и от них зависит, увидит ли контроль течь.
Стандарт разработан Госкорпорацией «Росатом», внесён ТК 322 «Атомная техника» и утверждён приказом Росстандарта № 38-ст от 2 февраля 2018 года с вводом с 1 марта 2018 года. Каталог files.stroyinf.ru показывает статус «действует», пункты ниже сверены по полному тексту стандарта. Предшественником была унифицированная методика ПНАЭ Г-7-019-89, которая по данным meganorm.ru утратила силу в 2018 году.
Стандарт контролирует металл, а не уплотнения
Пункт 1.2 распространяет документ на контроль герметичности основного металла, сварных соединений и наплавленных покрытий оборудования и трубопроводов атомных энергетических установок и других элементов атомных станций. Требования охватывают порядок контроля, средства, персонал, обработку и оформление результатов, безопасность. Объект контроля стандарт сокращает до ОК.
Причины течей по пункту 5.4.1 металлические: трещины, непровары, прожоги, окисные плены, неметаллические включения, расслоения, коррозия. Резиновые и полимерные уплотнения оборудования АС этим стандартом не проверяются, их герметичность задают другие документы. Но в самой процедуре контроля эластомер участвует постоянно: на камерах, крышках, заглушках и чехлах, которые создают вакуум или удерживают гелий.
Пять классов герметичности задаёт разработчик объекта
Пункт 5.5.1 требует, чтобы разработчик объекта задал в КД нормы или класс герметичности. Величину течи стандарт выражает потоком воздуха через течь в м³·Па/с при перепаде давления из атмосферы в вакуум. Классы по таблице 1:
| Класс | Предельно допустимый поток воздуха через течи, м³·Па/с |
|---|---|
| I | от 5·10⁻¹¹ до 5·10⁻¹⁰ |
| II | от 5·10⁻¹⁰ до 5·10⁻⁹ |
| III | от 5·10⁻⁹ до 5·10⁻⁷ |
| IV | от 5·10⁻⁷ до 5·10⁻⁶ |
| V | от 5·10⁻⁶ до 5·10⁻⁴ |
Таблица 3 связывает класс с классом чувствительности системы контроля, способом, давлением и осушкой. Для класса I применяют термовакуумный способ с нагревом до 380–400 °C, гелиевую камеру или гелиевый щуп. Для класса V хватает люминесцентных проникающих жидкостей, керосиновой пробы или налива воды без напора.
Испытательное давление не выше рабочего
Пункт 5.3 объясняет, почему поток через течь соответствует норме только при испытательном давлении, равном рабочему: давление создаёт перепад на канале течи и напряжения, близкие к рабочим. Примечание 1 к таблице 3 запрещает испытательное давление выше рабочего: если способ этого требует, выбирают другой способ того же класса. Погрешность измерения давления не больше ±5 %.
Ещё два примечания важны на практике. Сварные соединения из сталей, склонных к холодным трещинам, рекомендуется контролировать не раньше чем через 24 часа после сварки или термообработки. Осушку нагревом можно не делать, если после сварки деталь не контактировала с водой и органическими жидкостями: не было гидроиспытаний, капиллярного, ультразвукового или магнитопорошкового контроля, а объект хранился по пункту 8.1.11.
Газовые и жидкостные методы делятся на способы
Таблица 2 перечисляет методы. Газовые: масс-спектрометрический с гелием способами гелиевой или вакуумной камеры, опрессовки замкнутых оболочек, термовакуумным, гелиевого щупа и обдува гелием; галогенный; манометрический; пузырьковый способами опрессовки, аквариумным и вакуумным. Жидкостные: люминесцентные проникающие жидкости, керосиновая проба, налив воды. Часть способов даёт суммарную герметичность объекта, часть ищет место течи.
Керосиновую пробу по таблице 5 выдерживают по толщине металла и положению поверхности: для нижнего положения не менее 40 минут при толщине до 6 мм, 60 минут при 6–24 мм, 90 минут свыше 24 мм; для вертикального, горизонтального и потолочного не менее 60, 90 и 120 минут. Для гелиевого щупа и камер стандарт отдельно нормирует настройку течеискателя по контрольной течи.
Как проводят контроль пузырьковым вакуумным способом?
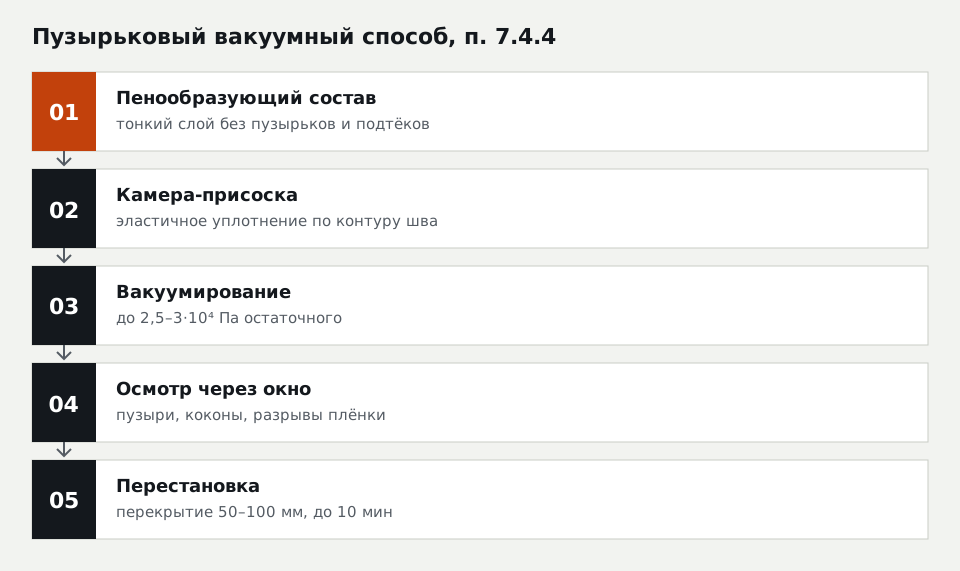
Пузырьковый вакуумный способ по пункту 7.4.4 ГОСТ Р 50.05.01-2018 проводят так: на сварной шов наносят тонкий слой пенообразующего состава, ставят вакуумную камеру-присоску с прозрачным окном и откачивают её до остаточного давления 2,5–3·10⁴ Па. Течь видна как растущие пузыри или разрывы плёнки. От нанесения состава до осмотра проходит не больше 10 минут, камеру переставляют с перекрытием 50–100 мм.
Камеры и присоски держат вакуум на эластичных уплотнениях
Испытательное оборудование по пункту 6.1.2 включает гелиевые и вакуумные камеры, термовакуумные камеры, пневмо- и гидростенды, пневмопульты, баллонные батареи; оно должно быть аттестовано и иметь эксплуатационную документацию. Пункт 7.2.3.3 требует герметичности технологических соединений вакуумной камеры и системы подачи гелия, а при способе вакуумной камеры её откачивают после уплотнения крышки до остаточного давления не больше 10 Па.
Пузырьковая вакуум-камера на рисунке 6 стандарта прижимается к металлу эластичным уплотнением по контуру. Форма камеры зависит от шва: плоская для стыковых соединений листа, угловая для угловых швов, кольцевая для кольцевых швов трубопроводов. Гелиевая камера по пункту 7.2.3.4 может быть чехлом из эластичных газонепроницаемых материалов, тогда испытательное давление не выше атмосферного.
Уплотнение присоски перекрывает валик шва
Уплотнение присоски работает в тяжёлых условиях: сварной шов неровный, валик выступает над листом, рядом брызги металла, пенообразующий состав и зимой незамерзающие добавки. Если уплотнение подсасывает воздух по контуру, оператор видит пузыри там, где течи нет, или камера не выходит на заданный вакуум. Поэтому профиль уплотнения выбирают мягким и толстым, чтобы он перекрывал валик шва.
Уплотнения для испытательных камер задают по шву и способу
Для изготовителя уплотнения камеры-присоски или крышки вакуумной камеры нужны данные, которые закрывают задачу с первого раза:
- тип камеры: плоская, угловая, кольцевая, крышка вакуумной или гелиевой камеры;
- контур камеры по чертежу или образцу, размер по внутреннему и наружному контуру;
- высота валика шва и неровность поверхности, которые уплотнение должно перекрыть;
- рабочее остаточное давление: 2,5–3·10⁴ Па для пузырькового способа, до 10 Па для вакуумной камеры;
- среда на поверхности: пенообразующий состав, керосин, гелий, температура работ;
- количество комплектов на парк камер и запас на износ.
Ориентир для марок общего назначения: для присосок по сварным швам подходят мягкая вакуумная резина и губчатый силикон, для крышек камер с высоким вакуумом кольца из резины с низким газовыделением. Материал фиксируется в КП, а для гелиевых камер с низким порогом чувствительности его выбирают по газопроницаемости и газовыделению, как для вакуумной резины, и проверяют на стенде владельца.
Детали для испытательного оборудования изготавливают по чертежу
Для оборудования контроля герметичности изготавливают уплотнения вакуумных камер-присосок из профиля и губчатой резины, кольца и прокладки крышек вакуумных и гелиевых камер, уплотнения заглушек для пневмо- и гидроиспытаний. Профили и шнуры для контуров камер подбирают среди уплотнительных профилей, силиконовые детали как силиконовые изделия, а кольца крышек делают по чертежу. Профиль присоски по шву ближе к захватным вакуумным присоскам, а кольца крышек камер подчиняются правилам уплотнений вакуумного оборудования.
Детали, которые встают в само оборудование атомной станции, относятся к красной зоне: без отдельного решения технолога и подтверждения материала документами обещаний по ним нет. Детали испытательной оснастки, которая не остаётся на объекте, стандартные и нестандартные, считают по чертежу, эскизу, фото с размерами или изношенному уплотнению как образцу, с учётом условий контроля. Минимальный заказ 9 000 ₽ с НДС, в работу берут и одно уплотнение, но лаборатории, которая обслуживает парк камер, выгоднее заказать комплекты годовым запасом на износ.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Что заменил ГОСТ Р 50.05.01-2018?
Сколько классов герметичности в ГОСТ Р 50.05.01-2018?
Можно ли испытывать на герметичность давлением выше рабочего?
Сводные таблицы ГОСТ по уплотнениям и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30