ГОСТ 2748-77: эбонитовые пластины, стержни и трубки
Частая ошибка с ГОСТ 2748-77: допуски из таблиц стандарта принимают за точность будущей детали. Стандарт задаёт заготовку, и её допуски широкие: пластина 10 мм идёт с отклонением ±0,5 мм, стержень 50 мм ±2,5 мм, а для марок Б и В ±3,5 мм. Точную эбонитовую деталь делают мехобработкой из заготовки с припуском, поэтому заготовку выбирают на размер больше. Свойства марок А, Б и В стандарт гарантирует для материала, а стойкость детали в конкретной ванне или изоляторе подтверждают отдельно.
ГОСТ 2748-77 нужен заказчику в двух ситуациях: при закупке листа или прутка эбонита и при заказе детали, на чертеже которой стоит «эбонит ГОСТ 2748-77». В первом случае важны размеры и приёмка заготовки, во втором ещё и то, сколько материала уйдёт в стружку, чтобы получить чертёжный размер.
ГОСТ 2748-77 описывает эбонит как полуфабрикат для обработки
Стандарт «Пластины, стержни, трубки эбонитовые электротехнические. Технические условия» введён с 1 января 1978 года взамен ГОСТ 2748-53. В тексте на meganorm.ru стоит срок действия до 1 января 1990 года, при этом Изменение № 3 введено с той же даты, и в справочных каталогах стандарт числится действующим. Статус на дату заказа и ТУ конкретного выпускающего завода сверяют отдельно.
Марки А, Б и В различаются назначением: высокая электрическая изоляция, общая изоляция и поделочный материал. Их физико-механические нормы, от плотности до теплостойкости по Мартенсу, приведены в таблице 4 стандарта, а что из них следует для выбора и замены материала, видно по справке об эбоните и его свойствах. Ниже только то, что относится к форме поставки и приёмке.
Пластины выпускают толщиной от 0,8 до 32 мм с допуском по таблице 1
| Толщина, мм | Предельное отклонение, мм |
|---|---|
| 0,8; 1,0; 1,2; 1,5; 2,0; 2,5 | ±0,2 |
| 3,0; 4,0 | ±0,3 |
| 5,0; 6,0; 8,0; 10,0 | ±0,5 |
| 12,0; 16,0 | ±1,0 |
| 20,0; 25,0 | ±1,5 |
| 32 | ±2,0 |
Форматы пластин в таблице 1 три: 500×250, 500×500 и 1000×500 мм. Отклонение длины ±25 мм для формата 500 мм и ±50 мм для 1000 мм, ширины ±12 или ±25 мм. По согласованию допускаются пластины толщиной от 0,5 мм. Толщину проверяют в 10 точках по периметру не ближе 40 мм от края, поэтому утолщения у самой кромки стандарт допускает: в пределах удвоенного плюсового допуска на полосе 40 мм.
Стержни и трубки задают диаметром и отклонением по маркам
Стержни делают длиной не меньше 250 мм, диаметром от 5 до 75 мм. Отклонение растёт с диаметром: ±0,8 мм для 5–6 мм, ±1,0 мм для 8–10 мм, ±1,3 мм для 12–18 мм, ±1,5 мм для 20–25 мм, ±2,0 мм для 32–40 мм, ±2,5 мм для 45–60 мм и ±3,0 мм для 75 мм. Для марок Б и В с 12 мм допускается более широкое отклонение, например ±3,5 мм для 50–60 мм и ±4,0 мм для 75 мм.
Трубки выпускают длиной не меньше 400 мм, с внутренним диаметром от 5 до 50 мм и стенкой от 1 до 20 мм. Внутренний диаметр 5 мм идёт с отклонением ±0,3 мм, 6–16 мм ±0,5 мм, 20–25 мм ±1,0 мм, 32 мм ±1,5 мм, 40–50 мм ±2,0 мм. Стенку 4 мм допускают ±0,4 мм, 10 мм ±1,0 мм, 12–18 мм ±1,5 мм. Овальность стержней и трубок разрешена в пределах допуска по диаметру, а на поверхности допускаются отпечатки ткани и шероховатость.
Заготовку под точную деталь выбирают с припуском на обработку
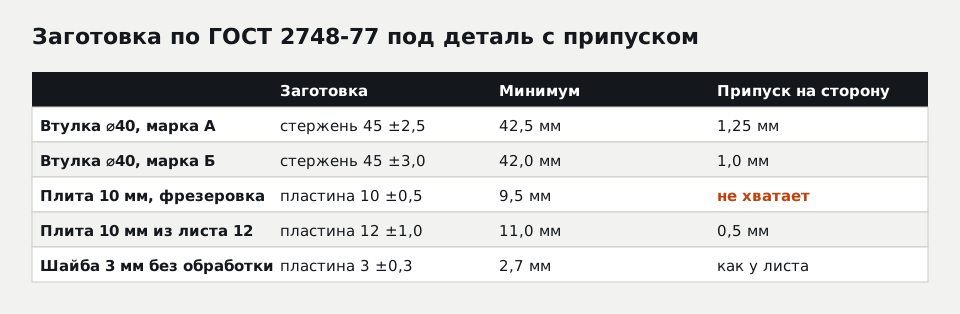
Из допусков таблиц следует простое правило: заготовку выбирают так, чтобы её минимальный размер с учётом минусового отклонения был больше чертёжного размера детали на припуск под обработку. Пример расчёта (условная деталь):
| Деталь по чертежу | Заготовка по ГОСТ 2748-77 | Минимальный размер заготовки | Припуск на сторону |
|---|---|---|---|
| Втулка ⌀40 h11, марка А | стержень 45 ±2,5 | 42,5 мм | 1,25 мм, хватает |
| Втулка ⌀40, марка Б | стержень 45 ±3,0 | 42,0 мм | 1,0 мм, хватает с запасом на биение |
| Плита толщиной 10 мм с фрезеровкой обеих сторон | пластина 10 ±0,5 | 9,5 мм | не хватает |
| То же | пластина 12 ±1,0 | 11,0 мм | 0,5 мм, хватает |
| Шайба толщиной 3 мм без обработки плоскостей | пластина 3 ±0,3 | 2,7 мм | обработки нет, толщина как у листа |
Последняя строка показывает частую развилку: если толщина детали допускает ±0,3 мм, плоскости не обрабатывают и вырезают контур прямо из листа. Если чертёж требует ±0,1 мм, лист берут толще и фрезеруют, и цена детали растёт за счёт материала и операции.
Внешний вид проверяют по таблице 5 и марке
Эбонит должен быть однородным, без металлических блёсток, внутренних пор, раковин и расслоений, цветные пятна на пластине допускаются. Для марок А и Б таблица 5 даёт нормы внешнего вида:
- раковины и вмятины в пределах минусового допуска: для А не больше 5 штук общей площадью 10 см², для Б не больше 10 штук на 20 см²;
- стрела прогиба пластины и стержня: 5 мм на длину 500 мм для А и 5 мм на длину 300 мм для Б;
- царапины и шероховатость пластин: до 5 % поверхности для А и до 10 % для Б.
Внешний вид марки В стандарт оставляет на согласование с потребителем. Прогиб 5 мм на полметра для плоской детали значителен: тонкую пластину под фрезеровку закрепляют вакуумом или прижимами, а не выводят плоскость за один проход.
Обрабатываемость проверяют сверлом диаметром 11 мм
Пункт 2.10 требует, чтобы эбонит поддавался штамповке пластин толщиной до 5 мм в подогретом виде, сверлению, обточке и нарезке резьбы, а марки А и Б ещё и полировке до ровной глянцевой чёрной поверхности; коричневый оттенок и матовость допускаются. Проверка по пункту 4.4 простая: спиральное сверло ⌀11 мм на 1 200–1 500 об/мин. У марок А и Б край отверстия должен остаться правильной окружностью без отколов, у марки В допускается до пяти отколов.
Для деталей это прямое указание: резьба, тонкие перемычки и отверстия у кромки из марки В получаются хуже. Если на чертеже резьба М6 в стенке 3 мм, а заготовка поставлена маркой В, это повод согласовать марку Б до запуска.
Приёмка партии и документ о качестве
Эбонит принимают партиями одной марки и одной котловарки. Изготовитель проверяет внешний вид у 100 % и размеры у 10 % партии, физико-механические и электрические показатели периодически, не реже раза в шесть месяцев. Потребитель вправе проверить 1 % партии, а при неудовлетворительном результате повтор идёт на удвоенной выборке, и его итог распространяется на всю партию.
Документ о качестве должен назвать изготовителя, условное обозначение эбонита, номер партии, массу нетто, дату изготовления, штамп ОТК и номер стандарта. Без даты изготовления нельзя отсчитать гарантийный срок хранения, а без обозначения нельзя понять марку. Что ещё имеет смысл требовать к заготовкам и как читать сертификат и паспорт, видно по разбору документов на материал.
Какие размеры пластин эбонита по ГОСТ 2748-77?
Пластины эбонита по ГОСТ 2748-77 выпускают толщиной от 0,8 до 32 мм, по согласованию от 0,5 мм, форматами 500×250, 500×500 и 1000×500 мм. Допуск толщины растёт от ±0,2 мм для тонких пластин до ±0,5 мм для 5–10 мм и ±2,0 мм для 32 мм. Длина отклоняется на ±25 или ±50 мм, поэтому деталь размером во весь формат листа заранее не планируют.
Чем эбонит марки А отличается от марки В по ГОСТ 2748-77?
Эбонит марки А по ГОСТ 2748-77 предназначен для высокой электрической изоляции, а марка В служит поделочным материалом без электрических норм. У марки А строже внешний вид (не больше 5 раковин на пластину против согласования для В), меньше прогиб, должен полироваться и сверлиться без отколов. У марки В допускается до пяти отколов при сверлении и шире допуск стержней.
Хранение и гарантийный срок продлевают жизнь заготовки
Эбонит хранят горизонтально, упакованным или на полках, в закрытом помещении при температуре от 0 до +35 °C, без прямого солнца и не ближе 1 м от отопительных приборов. После перевозки на морозе его выдерживают не меньше 24 часов при +20 ±3 °C перед вскрытием тары. Гарантийный срок хранения 10 лет, по истечении материал проверяют на соответствие стандарту перед использованием. Для поставок в тропический климат требования к материалу и упаковке берут из ГОСТ 15152-69.
Деталь из эбонита начинают с марки и допуска
Эбонитовую деталь обещать по одному названию материала нельзя: стойкость к среде пункт 2.3 проверяет только сутками при +15…+20 °C в масле, серной кислоте и щёлочи, а рабочая ванна бывает горячее и агрессивнее. Поэтому к чертежу или образцу добавьте марку, если она известна, допуски на толщину и посадки, среду и температуру, а также есть ли на детали напряжение. На механической обработке по этим данным выбирают заготовку с припуском, а если эбонит под режим не подходит, предлагают замену. Наша компания изготавливает детали из инженерных пластиков по чертежу, эскизу, фото или образцу, а марку и заготовку записываем в КП.
Вопросы и ответы
Как обозначить эбонит в чертеже по ГОСТ 2748-77?
Сколько хранится эбонит по ГОСТ 2748-77?
Какую марку эбонита брать для поделочной детали?
Сводные таблицы ГОСТ по уплотнениям и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30