Уплотнения экструдера и линий переработки пластмасс
Уплотнения экструдера стоят вокруг зоны расплава: на редукторе и упорном узле шнека, в гидравлике сменщика сит, в рубашках охлаждения, на подаче пара и на линии после головки. Материал каждого зависит от трёх условий: температуры ближайшего нагревателя, среды контура и того, что перерабатывает машина. Полиэтилен, резиновая смесь и пищевое сырьё дают разные ответы для одного и того же узла.
Экструдер выглядит как одна машина, но для уплотнений это пять разных узлов на одной раме: привод с редуктором, цилиндр со шнеком и нагревателями, головка со сменщиком сит, системы охлаждения и линия после головки. У каждого свой износ, и замена колец «одним комплектом на экструдер» обычно заканчивается тем, что часть деталей стоит не в своей среде.
Расплав экструдера держит металл, резина стоит вокруг
Шнек, цилиндр, переходник и головка уплотняют расплав металлическими посадками и затяжкой, эластомерных колец в канале расплава нет. Температура полимерного расплава, по данным патентной литературы о датчиках давления расплава, доходит до 400 °C и выше в зависимости от полимера. По справочнику Parker ORD 5700 даже перфторэластомер имеет ориентир до +320 °C, фторкаучук до +205 °C, силикон до +232 °C.
Поэтому течь расплава по стыку головки решают состоянием металлических поверхностей и затяжкой по инструкции изготовителя машины, а резиновые детали подбирают для узлов, которые нагреваются от цилиндра снаружи. Давление расплава в головке контролирует датчик, и его посадочное гнездо тоже металлическое.
Редуктор и упорный узел держат шнек на горячем масле
Редуктор экструдера передаёт большой момент на шнек, а упорный подшипник воспринимает осевое усилие от давления расплава. Масло в редукторе греется от нагрузки и от соседнего цилиндра. Уплотнения здесь армированные манжеты входного и выходного валов, кольца крышек и прокладки корпуса.
По Parker нефтяное масло ниже +121 °C даёт нитрилу, гидрированному нитрилу и фторкаучуку оценку 1, а выше +121 °C нитрил получает 4, фторкаучук 2. Рабочий диапазон нитрила общего назначения до +121 °C, гидрированного нитрила до +149 °C, фторкаучука до +205 °C, но у верхнего края резина твердеет быстрее. Манжеты и сальники выходного вала редуктора, где масло по термометру подходит к пределу нитрила, заказывают из фторкаучука или гидрированного нитрила, а температуру масла записывают в заявку: выше +121 °C справочник Parker и гидрированному нитрилу в нефтяном масле ставит 4.
Какой материал выбрать для сальников редуктора экструдера?
Сальники редуктора экструдера выбирают по температуре масла. Если масло работает ниже +121 °C, справочник Parker ORD 5700 даёт нитрилу, гидрированному нитрилу и фторкаучуку оценку 1, и нитрил подходит. Если редуктор греется от цилиндра и масло горячее, нитрил получает 4, а фторкаучук сохраняет 2 с рабочим пределом до +205 °C. Для таких редукторов манжеты заказывают из FKM, а марку подтверждают паспортом смеси: оценка 2 у Parker означает «приемлемо, обычно для статики».
Гидравлика сменщика сит греется от головки
Сменщик сит стоит между цилиндром и головкой, то есть в самой горячей зоне машины, а его плиту или поршень двигает гидроцилиндр. Уплотнения этого цилиндра работают в гидравлическом масле, где по Parker нитрил, полиуретан и фторкаучук получают 1, но нагреваются от корпуса сменщика. Полиуретан с ориентиром около +82 °C и нитрил первыми твердеют и трескаются.
Если на снятых манжетах сменщика трещины со стороны головки, а такие же манжеты на других цилиндрах линии целы, следующий комплект заказывают из фторкаучука. Воздух у нагревателей по Parker в диапазоне от +149 до +204 °C даёт нитрилу и EPDM 4, а FKM и силикону 1, поэтому кольца крышек и прокладки у нагревательных хомутов подбирают из термостойких материалов.
Охлаждение цилиндра и загрузочной горловины работает на воде
Загрузочную горловину охлаждают водой, чтобы гранулы не слипались до входа в шнек, а зоны цилиндра на многих машинах охлаждают водяными каналами или рубашками. Вода по Parker даёт нитрилу и EPDM 1, фторкаучуку 2, полиуретану 4. Течь из рубашки на горячий цилиндр портит изоляцию нагревателей, поэтому кольца каналов охлаждения меняют до того, как появилась капель.
Температурные контуры экструдера похожи на контуры пресс-форм литьевых машин: вода, перегретая вода под давлением, масло. Пределы эластомеров для каждого такого контура совпадают с пределами для уплотнений термопластавтоматов, и для термостатов экструзионной линии логика та же.
Пищевой экструдер добавляет пар и жир
Экструдеры для снеков, круп быстрого приготовления и кормов работают с паром и водой, которые подают в кондиционер и в цилиндр, и с жиром или маслом, которые вводят в рецептуру. Для резины эти среды тянут в разные стороны. Пар ниже +204 °C по Parker даёт EPDM 1, а нитрилу и фторкаучуку 4. Растительное масло даёт EPDM 3, нитрилу и FKM 1.
Поэтому уплотнения паровой арматуры и паровых штуцеров делают из EPDM, а уплотнения насосов и форсунок дозирования масла из нитрила или FKM. Детали в контакте с продуктом нужны пищевые, с документом на конкретную марку смеси. Узлы, где пар и жир встречаются в одной детали, относят к требующим технической оценки и выдержки образца в рецептуре.
Какие уплотнения нужны пищевому экструдеру с подачей пара?
Пищевому экструдеру с подачей пара нужны уплотнения из двух групп материалов. Паровые линии, кондиционер и штуцеры ввода пара уплотняют пищевым EPDM: по справочнику Parker ORD 5700 он получает 1 в паре ниже +204 °C, а нитрил и фторкаучук 4. Узлы дозирования масла и жира уплотняют нитрилом или FKM, потому что EPDM в растительном масле получает 3. Детали в контакте с продуктом требуют пищевого документа на марку смеси.
Экструдер резиновых смесей нагружает уплотнения мягче по температуре
Резиновую смесь экструдируют ниже температуры, при которой она начнёт вулканизоваться в цилиндре, поэтому зоны машины холоднее, чем на линии полиэтиленовых труб. Зато смесь содержит наполнители и масла-пластификаторы, а пыль техуглерода и мела оседает на валах и штоках. Здесь на первый план выходят грязесъёмники и защита манжет от абразива.
Вторая особенность в охлаждении: цилиндр экструдера холодного питания часто охлаждают и нагревают водяными контурами, и кольца этих контуров подбирают по воде и её температуре, как на термостатах. Если маркировки на старом кольце нет, материал определяют по признакам, которыми пользуются, чтобы определить материал резины.
Линия после головки изнашивает шайбы и накладки
После головки изделие проходит вакуумную ванну калибровки, охлаждающие ванны, тянущее устройство, резку и намотку. Шайбы вакуумной ванны облегают трубу и держат разрежение, поэтому их делают из мягкой резины или силикона и меняют при смене диаметра. Падение вакуума при этом дают и сами вакуумные насосы, и прокладки крышек ванны, поэтому до заказа новых шайб проверяют и их.
Накладки гусениц тянущего устройства делают из полиуретана или резины по профилю изделия. Полиуретан стоек к износу, но в воде Parker ставит ему 4, а тянущее устройство часто стоит сразу за охлаждающей ванной и работает в брызгах. Для такой позиции в заявке указывают, мокрая ли зона, и изготовитель выбирает марку с учётом гидролиза.
Матрица узлов показывает, где какая резина
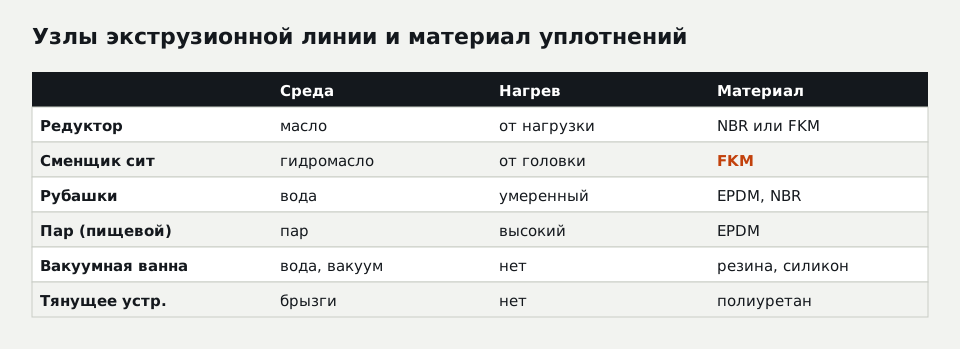
Если свести узлы в одну таблицу, видно, что на одной машине нужны как минимум четыре материала. Редуктор с горячим маслом и сменщик сит требуют фторкаучука, редуктор с умеренным нагревом обходится нитрилом, рубашки охлаждения водой работают на EPDM или нитриле, паровые узлы пищевых машин на EPDM, а накладки и шайбы линии после головки делают из полиуретана, мягкой резины и силикона. Ячейки склада и артикулы удобно делить по тем же строкам.
Рекламацию на уплотнение экструдера разбирают по фактам узла
Когда новое кольцо или манжета выходит из строя быстрее старого, первая реакция обычно «плохая резина». Разбор начинают с фактов: фото снятой детали на линейке и места установки, число отказавших деталей из комплекта, номер партии или артикул, наработка в часах или сменах, замеры сечения и твёрдости, если они есть.
| Факт | Что он показывает |
|---|---|
| Трещины и твёрдость кромки | перегрев: масло или нагреватель горячее предела |
| Набухание и мягкость | среда не та: масло на EPDM, пар на нитриле |
| Срез или выдавливание кромки | зазор, давление, перекос вала |
| Износ одной стороны | биение вала или несоосность |
| Отказ всего комплекта сразу | материал или условия, а не одна деталь |
К этим данным добавляют условия узла: полимер или рецептуру, температуру зоны и масла, рабочую жидкость, скорость шнека. Только после такого описания решают, менять материал, конструкцию или искать причину в самом узле.
Работы ведут на остановленной и остывшей машине
Уплотнения экструдера меняют на остановленной машине с отключёнными приводом шнека и нагревателями, заблокированными от включения. Давление в гидравлике сменщика сит сбрасывают, контуры охлаждения и пара перекрывают и сбрасывают, узлу дают остыть. Головку и сменщик сит с расплавом под давлением не вскрывают. Нулевое показание датчика давления расплава ещё не значит, что давления нет: застывшая пробка полимера может запереть его в канале. Поэтому порядок работ с горячей головкой задаёт инструкция изготовителя экструдера, а работают в термостойких перчатках и щитке для лица.
На пищевой машине перед разборкой узел промывают от продукта, а паровые линии проверяют на отсутствие давления и остаточного пара. Снятые детали раскладывают по узлам и подписывают: эти образцы потом служат и для размеров нового комплекта, и для разбора причины отказа.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Почему течёт сальник выходного вала редуктора экструдера?
Из чего делают шайбы вакуумной ванны калибровки труб?
Можно ли заказать накладки гусениц тянущего устройства по образцу?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30