Перегрев уплотнения: признаки, причины, выбор материала
Перегретое уплотнение твердеет, покрывается сеткой трещин или оплывает по кромке, и для NBR общего назначения это начинается, когда температура у самой детали держится выше +100 °C. Температура у кромки часто выше температуры среды: трение вала, сухой ход и нагрев от соседнего оборудования заметно поднимают её, и, например, манжета из NBR на воздухе +90 °C может оказаться за пределом марки. Поэтому перед заменой материала мерят температуру рядом с уплотнением и ищут источник тепла.
Перегрев опасен и для того, кто его ищет: горячий корпус сальника, вал после выбега и остаточный пар в камере насоса обжигают руки. Температуру у узла записывают пирометром ещё на работающем оборудовании, не снимая ограждений. Разбирают узел после остановки, обесточивания и блокировки привода, сброса давления и остывания корпуса. Снятую деталь кладут рядом с новой из той же марки и только потом чистят.
Твёрдая, потрескавшаяся или оплавленная деталь указывает на нагрев
Сравнение с новой деталью той же марки сразу показывает три следа тепла. Перегретая резина жёстче эталона и на сгибе раскрывается трещинами. Поверхность у неё матовая, в мелких раковинах или в сетке трещин без преобладающего направления. Сечение остаётся сплющенным там, где его поджимала канавка. Справочник ERIKS по отказам колец объясняет этот рисунок нагревом выше допустимого: смесь досшивается, пластификатор испаряется, а окисление растрескивает поверхность.
Кромка вращающейся манжеты при перегреве от трения выглядит иначе. На ней узкая блестящая полоса, твёрдая на ощупь, иногда с радиальными трещинами поперёк кромки. Полиуретан и термоэластопласты выше своего предела размягчаются: кромка оплывает, выдавливается в зазор и покрывается наплывами. Часть резиновых смесей при сильном перегреве тоже мягчеет и липнет, и тогда деталь выглядит набухшей, хотя причина в температуре.
Как понять, что уплотнение перегрелось?
Перегретое уплотнение отличается от изношенного твёрдостью: снятая деталь твёрже новой из той же марки, не пружинит на сгибе, поверхность изрыта или покрыта сеткой трещин, на сечении остаются плоские грани. У вращающейся манжеты перегрев виден как блестящая твёрдая полоса на кромке. Полиуретан при перегреве оплывает и выдавливается в зазор. Подтверждают вывод замером температуры у корпуса уплотнения при работе.
Твердомер отличает перегрев от износа и химии
Абразивный износ стирает кромку, но резина рядом сохраняет прежнюю твёрдость. Химическая несовместимость чаще даёт набухание и размягчение. Перегрев поднимает твёрдость всей прогретой зоны. Поэтому простой замер по Шору снятой детали и новой из той же партии отделяет одну причину от другой быстрее, чем осмотр под лупой.
Сравнивают на одном приборе, в одинаковых точках, на детали одинаковой толщины, потому что тонкая кромка и подложка искажают показание. Если новой детали нет, берут значение из паспорта смеси и помнят о допуске твёрдости партии. Трещины без роста твёрдости говорят скорее об озоне или морозе: озоновые идут поперёк растяжения, и трещины резины от разных причин различают по их направлению.
Трение греет кромку сильнее среды
На вращающемся валу мощность трения выделяется в полоске контакта шириной в доли миллиметра. Температура там выше, чем у масла в картере или у воздуха в корпусе. Исследования радиальных манжет, например работа SAE 841145, рассматривают температуру кромки как функцию температуры масла, скорости, давления и несоосности вала. На практике это значит, что материал выбирают не по паспортной температуре среды.
Пример: вал редуктора диаметром 80 мм на 1 500 об/мин крутится с окружной скоростью π × 80 × 1 500 / 60 000 ≈ 6,3 м/с. Сама по себе цифра ничего не говорит, пока её не положили рядом с допустимой скоростью из каталога на этот тип манжеты и материал кромки. Близость к пределу плюс биение вала или давление в полости, на которое манжета без опорного кольца не рассчитана, дают нагрев кромки даже в холодном масле.
Добавляют тепла и мелочи монтажа: пружина манжеты от другого типоразмера, вал без фаски, на котором кромка подвернулась при посадке, грубая или, наоборот, зеркальная поверхность вала, где не держится смазочная плёнка.
Сухой ход сжигает торцевое уплотнение и набивку
Торцевое уплотнение живёт, пока между парами есть плёнка жидкости. Пуск насоса без заполнения, работа при закрытой задвижке на всасывании, кавитация или пустой бак убирают плёнку, и пары нагреваются за короткое время. На твёрдых парах появляются сетка термических трещин и следы цветов побежалости, вторичные кольца твердеют или обугливаются. После сухого хода торцевое уплотнение насоса осматривают целиком: вторичные кольца иногда меняют по образцу, а треснувшие пары только комплектом.
Сальниковая набивка перегревается по другой причине. Ей нужна небольшая протечка: жидкость вдоль вала охлаждает и смазывает набивку. Журнал Pumps & Systems называет перетяжку грундбуксы самой частой причиной отказа набивки. Перетянутая набивка греется, выгорает и протачивает втулку вала, а подтягивают её малыми шагами с паузой между ними. Выгоревшую набивку меняют комплектом, а как набить сальник без перетяжки, решают по типу набивки и состоянию втулки вала.
Горячая среда и соседние узлы добавляют тепло снаружи
Третий источник тепла внешний. Масло гидросистемы перегревается при перегрузке, грязном радиаторе, малом объёме бака и внутренних перетечках, и горячее масло старит все уплотнения системы сразу. Уплотнения рядом с печью, выхлопной трубой, горячим трубопроводом греются излучением, даже если среда внутри холодная. Экран или теплоизоляция здесь дешевле перехода на дорогой материал.
Пар и горячая вода стоят отдельно. Для многих резин они опаснее сухого нагрева той же температуры, и деталь разрушается химически, хотя выглядит перегретой. Термостойкая резина подбирается по температуре и среде одновременно, с длительным и кратковременным пределом; для разбора отказа достаточно сверить, при какой температуре и в какой среде работала снятая деталь.
Температуру мерят у корпуса уплотнения при работе узла
Пирометр на работающем оборудовании наводят на корпус уплотнения или крышку подшипника со стороны, где нет вращающихся частей, ограждения не снимают. Блестящий металл пирометр занижает: на точку замера заранее, на остановленном узле, наклеивают матовую ленту или наносят краску с известной излучательной способностью. Термоиндикаторные наклейки на корпусе фиксируют максимум, который был при работе, и их читают после остановки.
Контактным термометром мерят только после остановки, блокировки привода и сброса давления, в защитных перчатках, по валу у самой кромки сразу после снятия крышки. На насосах с паром или горячей водой крышку не снимают до остывания корпуса, и там нагрев оценивают пирометром и термоиндикаторными наклейками. Сравнение одинаковых узлов полезнее одной цифры: если один из двух одинаковых насосов греется у сальника заметно сильнее, причину ищут в этом насосе.
Как измерить температуру уплотнения при работе?
Температуру уплотнения при работе измеряют пирометром по корпусу сальника или крышке подшипника рядом с кромкой, не снимая ограждений и не приближаясь к вращающимся частям. На блестящий металл заранее, на остановленном узле, клеят матовую метку, иначе пирометр занизит значение. Термоиндикаторная наклейка показывает максимум за смену. Полученную цифру сравнивают с длительным пределом марки и с таким же замером на соседнем одинаковом узле.
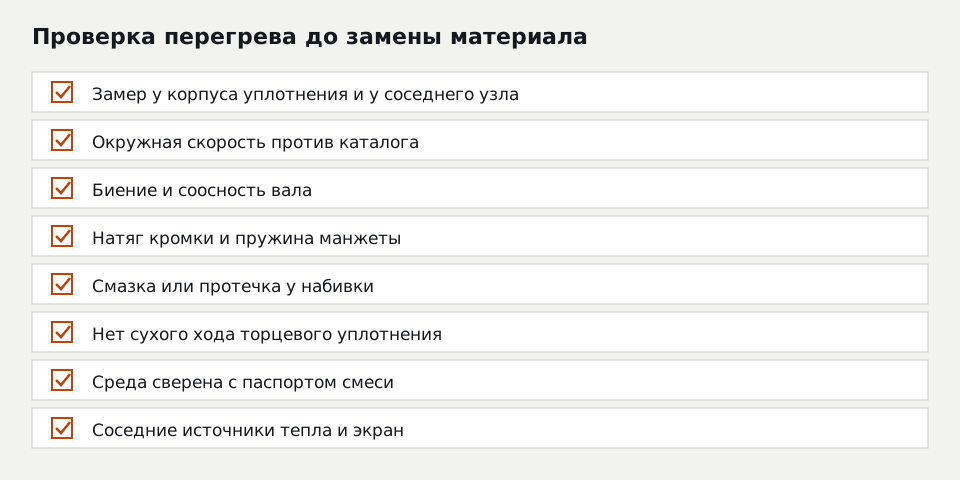
Чек-лист на схеме повторяет порядок проверки. Замерить температуру у корпуса уплотнения и сравнить с соседним узлом. Посчитать окружную скорость и сверить с каталогом. Проверить биение вала и натяг кромки. Убедиться, что есть смазка или протечка у набивки. Исключить сухой ход торцевого уплотнения. Сверить среду с паспортом смеси. Найти соседние источники тепла.
Приёмка новой партии проверяет то, что держит температуру
Если после разбора решено перейти на другой материал, ошибку проще поймать при приёмке, чем после пуска. Термостойкая деталь и обычная из NBR одного размера и цвета внешне не отличаются. Поэтому при получении партии сверяют маркировку и документы на материал с тем, что указано в заказе, считают количество, осматривают детали на облой, порезы и деформацию, выборочно мерят толщину и основные размеры.
Твёрдость новых деталей полезно замерить и записать: эта цифра понадобится, когда через полгода вы будете сравнивать с ней снятую деталь. Фото партии и запись о том, какая марка и откуда, закрывают вопрос «что именно стояло», если перегрев повторится. Перед отгрузкой мы пересчитываем детали, осматриваем их, выборочно мерим толщину и основные размеры и отправляем фото партии; на вашей стороне остаются твёрдость и сверка марки.
Материал меняют после того, как убрана причина
Новый материал выбирают по замеренной температуре у узла с запасом. По таблице рабочих температур материалов для марок общего назначения длительный предел такой: NBR +100 °C, HNBR +150 °C, EPDM +130 °C, FKM +200 °C, силикон +200…+250 °C, полиуретан +80 °C, фторопласт +260 °C. Фторкаучук из этого ряда закрывает горячее масло и топливо, но на пару обычные марки FKM разрушаются, поэтому марку фторкаучука FKM для горячего узла сверяют со средой.
Силикон держит температуру, но в подвижном узле с трением изнашивается быстро и для манжеты вала обычно не подходит. Если замер показал, что причина в сухом ходе или перетяжке, термостойкий материал только продлит время до следующего отказа. В такой ситуации сначала меняют режим, а материал оставляют прежним и смотрят, сколько он прослужит.
Заявку на горячее уплотнение дополняют замером у корпуса
Для расчёта замены изготовителю нужны размеры или образец, температура среды и замеренная температура у корпуса уплотнения, скорость вала или хода штока, давление, среда и фото снятой детали рядом с линейкой. С этими данными термостойкие уплотнения подбирают под реальный нагрев кромки, а не под строку из паспорта насоса.
Бывает, что замерить нагрев у узла нечем или некогда. Тогда в заявке так и пишут: температура у корпуса неизвестна, есть только паспорт среды. Материал в КП в этом случае идёт как допущение изготовителя, а вы назначаете первый осмотр установленной детали раньше обычного интервала и по её твёрдости решаете, подтвердилось ли допущение.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли вернуть упругость перегретой резине?
Почему сальник греется, если среда в насосе холодная?
Почему кольцо из FKM перегрелось на паре, хотя FKM держит +200 °C?
Как отличить перегрев от остаточной деформации?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30