Монтаж технологических трубопроводов: порядок работ и сборка фланцевых соединений
Монтаж технологического трубопровода по ГОСТ 32569-2013 ведут по проекту и ППР с допуском линейных размеров сборочных единиц ±3 мм на метр, но не более ±10 мм на всю длину. Самые жёсткие цифры относятся к фланцам: непараллельность уплотнительных поверхностей не больше 10 % толщины прокладки, перекос нельзя выбирать натяжением шпилек или клиновой прокладкой. Поэтому прокладки и крепёж принимают и раскладывают по узлам до того, как трубы поднимут на опоры.
На химическом или нефтеперерабатывающем заводе трубопровод собирают по разделу 11 стандарта и по федеральным нормам Ростехнадзора № 444, которые повторяют его главные цифры. Отступать от проекта и плана производства работ без согласования нельзя, и это касается не только трассы, но и мелочей вроде марки прокладки или длины шпилек.
Монтаж начинают с входного контроля
До сборки проверяют трубы, детали, арматуру, крепёж и прокладки на соответствие сертификатам, стандартам и техническим условиям. Результат оформляют актом с приложением документов о качестве (пункт 11.1.3 ГОСТ 32569-2013). Загрязнённые, корродированные, деформированные детали и детали с повреждённым покрытием в монтаж не допускаются. Изделия с истёкшим сроком хранения или консервации идут в работу только после ревизии и испытания.
Если трубу режут на части, на каждую новую часть переносят клеймо исходной трубы. Через несколько лет при ревизии по этой маркировке находят плавку и сертификат, а без неё участок придётся проверять как неизвестный металл.
Прокладки и крепёж принимают партиями до выхода на трассу
Входной контроль прокладок проще, чем труб, но пропускают его чаще. Кольца проверяют по количеству на каждый Ду и PN узла, по марке материала, толщине, наружному и внутреннему диаметру, по отсутствию надрывов и расслоения. Для трубопроводов свыше 10 МПа пункт 11.4.1 требует проверять геометрию присоединительных концов, фланцев, крепежа и прокладок в объёме 2 % каждой партии, но не меньше 2 штук. Количество при этом сверяют с сопроводительными документами.
Крепёж во фланцевом соединении должен быть из одной партии. Принятые комплекты раскладывают по узлам с бирками: прокладки разных Ду внешне похожи, и кольцо DN 80 на фланце DN 100 замечают только по течи на испытании. Паронит и резину хранят в упаковке, без перегибов и вдали от отопительных приборов.
| Что проверяют в партии | Как | Что считают браком |
|---|---|---|
| Прокладки | марка, толщина, D и d выборочно, осмотр кромок | надрыв, расслоение, не та толщина |
| Шпильки и гайки | партия, марка стали, резьба, длина | разные партии в одном стыке |
| Кольца овального сечения и линзы | осмотр рабочей поверхности | забоины, сколы, смятие |
| Набивка сальников арматуры | марка, сечение, количество колец | пересохшая или смятая |
Опоры ставят раньше труб
Монтаж трубопровода разрешается после установки и закрепления опор и подвесок (пункт 11.3.4). Сборочные единицы кладут не меньше чем на две опоры или вешают на две подвески с защитой от опрокидывания. Трубопровод присоединяют только к оборудованию, закреплённому в проектном положении, без перекоса и натяга, а неподвижные опоры крепят к конструкциям уже после соединения с оборудованием.
Отклонение линейных размеров сборочных единиц допускается ±3 мм на 1 м, но не больше ±10 мм на всю длину, отклонение от вертикали не больше 2 мм на 1 м, если проект не задаёт иного. Окончательное закрепление в каждом температурном блоке на эстакаде, в канале или лотке начинают от неподвижных опор.
Фланец проверяют на перпендикулярность до сварки
Отклонение уплотнительной поверхности фланца от перпендикулярности к оси трубы ограничено таблицей 11.1: 0,15 мм для труб от 25 до 60 мм, 0,25 мм от 60 до 160 мм, 0,35 мм от 160 до 400 мм, 0,5 мм от 400 до 750 мм и 0,6 мм свыше 750 мм. Несоосность сопрягаемых фланцев не должна превышать удвоенного значения из таблицы. Плоский фланец сажают так, чтобы от его поверхности до торца трубы оставалось не меньше катета шва плюс 1 мм.
Отверстия под шпильки располагают симметрично относительно вертикальной и горизонтальной осей фланца, не совпадая с ними. Несовпадение отверстий соединяемых фланцев допускается не больше половины разности диаметров отверстия и шпильки: для отверстия 18 мм и шпильки М16 это 1 мм.
Зазор между фланцами равен толщине прокладки
Пункт 11.3.2 требует, чтобы зазор между фланцами был одинаковым по всей окружности и соответствовал толщине прокладки. Допуск на непараллельность уплотнительных поверхностей по пункту 6.2.8 не больше 10 % толщины прокладки. Отклонение поверхности от плоскости допускается не больше 1 мм на 100 мм наружного диаметра фланца.
Пример (условные данные): паронитовая прокладка толщиной 2 мм. Разница зазора между самой широкой и самой узкой точкой окружности не должна превышать 0,2 мм. Если щуп показывает 2,6 мм с одной стороны и 2,0 мм с другой, перекос 0,6 мм втрое больше допуска, и узел переделывают до затяжки. С прокладкой 3 мм допуск вырастает до 0,3 мм, но толщину прокладки меняют только по проекту, а не ради допуска.
Какой допуск на параллельность фланцев при монтаже?
Допуск на непараллельность уплотнительных поверхностей фланцев технологического трубопровода по ГОСТ 32569-2013 составляет не более 10 % толщины прокладки: для паронитового кольца 2 мм это 0,2 мм разницы зазора по окружности. Зазор должен быть одинаковым по всей окружности и равным толщине прокладки, а выравнивать перекос натяжением шпилек или клиновой прокладкой запрещено.
Перекос не тянут шпильками и не прячут клиновой прокладкой
Пункт 11.3.3 запрещает выравнивать перекосы фланцевых соединений натяжением болтов или шпилек и применением клиновых прокладок. Стянутый перекос держит прокладку неравномерно: с узкой стороны кольцо раздавлено и выдавлено, с широкой стороны недожато. Первый же прогрев или гидроудар открывает путь среде с недожатой стороны. Клиновая прокладка повторяет ту же ошибку другим способом, и при следующей замене её размер уже никто не восстановит.
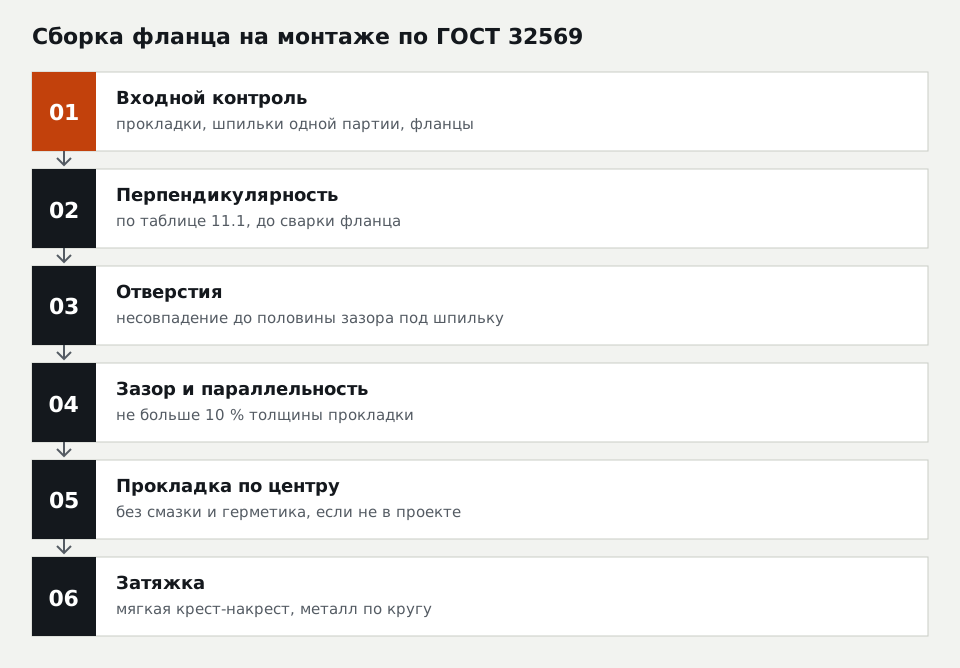
Схема повторяет порядок на одном стыке: входной контроль деталей; перпендикулярность фланца к оси до сварки; совпадение отверстий; зазор и параллельность щупом без натяга; установка прокладки по центру без смазки и герметика, если их не требует проект; затяжка по схеме. Если зазор или параллельность не проходят, узел переделывают сваркой или вставкой, а не болтами. Когда стык примыкает к работающему оборудованию, такая сварка относится к огневым работам и ведётся по наряду-допуску.
Затяжка зависит от типа прокладки
Гайки соединений с мягкими прокладками затягивают равномерно крест-накрест: пару противоположных шпилек, затем пару под 90° к ней и далее по той же схеме. С металлическими прокладками гайки затягивают круговым обходом в три-четыре круга. Гайки ставят с одной стороны соединения, шпилька выступает из гайки не меньше чем на один шаг резьбы. Порядок сборки и контроль усилия затяжки записывают в производственную инструкцию с учётом ГОСТ 20700, а приёмы установки кольца описывает текст о монтаже фланцевой прокладки.
Для линий выше 300 °C шпильки покрывают графитовой смазкой от заедания. На трубопроводах свыше 10 МПа крепёж затягивают устройствами с контролем усилия, шайбы между фланцами и гайками не ставят. На тех же линиях свыше 10 МПа от фланца до стены или перекрытия оставляют не меньше 300 мм при DN до 65 и 600 мм при большем диаметре, чтобы соединение можно было разобрать механизированным инструментом.
Арматуру монтируют закрытой, а приваривают открытой
Трубопроводную арматуру ставят в закрытом положении, без натяжения трубопровода (пункт 11.3.9). На время сварки приварной арматуры затвор полностью открывают, чтобы его не заклинило при нагреве корпуса, и закрывают только после очистки полостей. Арматуру с приводом проверяют на работоспособность привода до передачи в монтаж. Компенсаторы ставят так, чтобы стрелка на корпусе совпадала с направлением потока, и защищают гибкий элемент от искр сварки.
Монтаж заканчивается испытанием и свидетельством
После монтажа, сварки, термообработки, контроля швов и окончательного закрепления опор линию испытывают на прочность и плотность. Давление, ступени подъёма и выдержку берут из раздела 13 стандарта, как при гидравлических испытаниях трубопроводов. До пусконаладки монтажная организация передаёт владельцу «Свидетельство о монтаже» по приложению П стандарта с исполнительным чертежом, нумерацией сварных стыков, спецификацией и актами испытаний; для линий свыше PN 100 нумеруют и разъёмные соединения.
Комплект прокладок на монтаж собирают по спецификации
Спецификация проекта уже содержит всё, что нужно для заказа прокладок: Ду, PN, исполнение поверхности фланцев, материал и толщину по каждому стыку. Наша компания производит фланцевые прокладки, в том числе паронитовые, кольца под выступ-впадину и шип-паз, прокладки крышек и люков аппаратов по чертежу, эскизу, фото или образцу.
К заявке прикладывают выписку из спецификации с количеством по узлам и запас на испытание, например один-два комплекта на каждый типоразмер. Нестандартные кольца под аппараты и заглушки делают по чертежу фланца, от 1 штуки; минимальный заказ 9 000 ₽ с НДС. Маркировка комплектов по узлам упрощает раскладку на трассе.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли подтянуть трубопровод к штуцеру насоса, если не хватает нескольких миллиметров?
Сколько должна выступать шпилька из гайки?
Когда приваривают фланцы к трубе: в мастерской или на месте?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30