Лопатки вакуумного насоса: текстолит, графит, размеры и замена
Частая ошибка с лопатками вакуумного насоса: новую лопатку заказывают по размерам снятой, изношенной, и меняют только сломанную. Лопатки, их ещё называют пластинами, работают комплектом в пазах ротора, и высоту новой берут из каталога изготовителя насоса, потому что старая уже стёрта на миллиметры. В масляных пластинчато-роторных насосах лопатки обычно текстолитовые или из композита, в сухих безмасляных из углеграфита, и подменять один материал другим без согласования с изготовителем насоса нельзя. Если насос вскрыт на ремонт, вместе с лопатками стоит сразу заказать резиновые и фторопластовые уплотнения крышек и вала.
Пластинчато-роторный вакуумный насос держится на трёх деталях: статоре, роторе и лопатках. Ротор и статор служат годами, а лопатки трутся о стенку статора каждый оборот и изнашиваются первыми, поэтому их замена остаётся самым частым ремонтом насоса.
Лопатки делят камеру насоса на ячейки переменного объёма
Ротор стоит в статоре со смещением, эксцентрично. В радиальных или наклонных пазах ротора ходят лопатки: при вращении их прижимает к стенке статора центробежная сила, в части насосов ещё пружины или давление масла под лопаткой. Между соседними лопатками, ротором и статором образуются ячейки. На стороне всасывания ячейка растёт и забирает газ, на стороне нагнетания сжимается и выталкивает его через выхлопной клапан.
Герметичность ячейки держится на кромке лопатки. Пока кромка прилегает к статору по всей длине, насос держит паспортный вакуум. Когда лопатка стирается по высоте, ей приходится выдвигаться дальше из паза, она начинает качаться, кромка прилегает неравномерно, и газ перетекает из ячейки сжатия обратно во всасывание. Насос по-прежнему работает, но остаточное давление растёт, а откачка замедляется.
Материал лопатки задаёт смазка насоса
Материал выбирают не по прочности, а по тому, есть ли в камере масло. Это первое, что надо выяснить перед заказом.
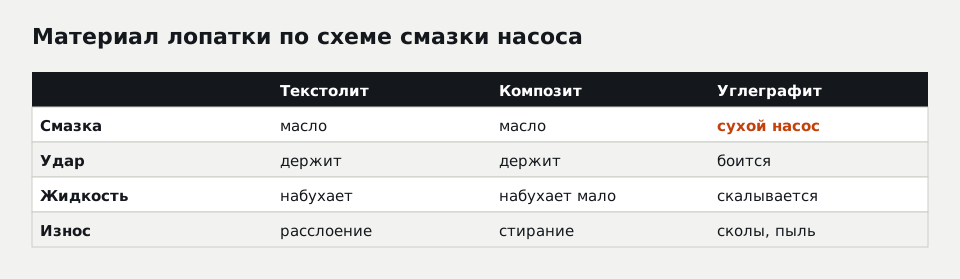
Текстолит, слоистый пластик из хлопчатобумажной ткани на фенольной смоле, ставят в маслозаполненные и капельно смазываемые насосы, в том числе в ротационные насосы ассенизационных и илососных машин. Он вязкий, переносит удары и работает в масляной плёнке. Без масла текстолитовая лопатка перегревается, торцы обугливаются, лопатка разбухает и клинит в пазу. Марки ПТК и ПТ по ГОСТ 5-78 и поведение текстолита в воде и масле объясняют, почему лопатка из него живёт только в масляной камере.
Стеклотекстолит и современные композиты на основе стеклоткани или углеволокна с термостойкой смолой ставят в масляные насосы, где нужна большая прочность при меньшей толщине. Углеграфит ставят в сухие безмасляные насосы: графит смазывает пару трения сам, а продукты износа уносятся с газом в виде пыли. Графитовая лопатка хрупкая и боится удара, перекоса и жидкости в камере.
| Материал | Смазка насоса | Сильная сторона | Слабое место |
|---|---|---|---|
| Текстолит | масло, капельная смазка | вязкость, переносит удары | вода, работа без масла |
| Стеклотекстолит, композит | масло | прочность при малой толщине | цена, износ статора при абразиве |
| Углеграфит | сухой насос | работает без смазки | хрупкость, жидкость в камере |
Размер лопатки читают тремя числами
Лопатку описывают длиной L вдоль оси ротора, высотой H в радиальном направлении и толщиной B. В каталогах и на упаковке их пишут подряд: например, обозначение «420 × 47 × 5,5» у лопатки ротационного насоса ассенизационной машины или «L41 H18,5 B3» у графитовой лопатки малого сухого насоса. Порядок чисел у поставщиков разный, поэтому в заявке размер подписывают буквами.
Длина и толщина у стёртой лопатки меняются мало: длина ограничена торцевыми крышками, толщина пазом. Высота уходит быстрее всего, и именно её нельзя брать с образца. Если снятая лопатка имеет высоту 43 мм при каталожной 47 мм, заказ «по образцу» даст насос, который с первого дня работает как изношенный. Кроме трёх размеров у лопатки бывают фаски на рабочей кромке, скосы на торцах, пазы под пружины и отверстия для прохода масла, их тоже переносят в заявку.
Высоту новой лопатки берут из каталога, а не со снятой детали
У каждого насоса есть два числа высоты: номинальная у новой лопатки и минимальная, после которой лопатки меняют. Оба числа приводит изготовитель насоса в руководстве по обслуживанию. Когда руководства нет, номинальную высоту ищут по модели насоса в каталоге запчастей, а при совсем неизвестном насосе её оценивают по глубине паза ротора: в точке, где ротор ближе всего к статору, новая лопатка почти целиком уходит в паз, поэтому её высота близка к глубине паза, а выход лопатки при эксцентриситете задаёт минимальную допустимую высоту.
Пример расчёта (условные цифры): паз ротора глубиной 48 мм, эксцентриситет такой, что лопатка в нижней точке выходит из паза на 14 мм. Чтобы в этой точке в пазу оставалось не меньше двух третей высоты, лопатка должна быть не ниже 14 / (1 − 0,67) ≈ 42 мм, а новая в каталоге имеет 47 мм. Значит, примерно 5 мм износа насос переносит, и стёртая до 43 мм лопатка уже близка к пределу. Такие оценки годятся для понимания, а предел для конкретного насоса задаёт его изготовитель.
Когда менять лопатки вакуумного насоса?
Лопатки вакуумного насоса меняют, когда их высота опустилась до минимальной по руководству изготовителя насоса, а при отсутствии этой цифры по признакам: насос перестал держать паспортный вакуум, время откачки выросло, появился стук в камере, на лопатках видны сколы, расслоение или неравномерный износ кромки. Для сухих насосов изготовители обычно задают интервал осмотра по часам работы, для насосов ассенизационных машин осмотр совмещают с сезонным обслуживанием.
Износ лопаток видно по работе насоса до разборки
Насос с изношенными лопатками дольше набирает вакуум, сильнее греется и чаще стучит при пуске, особенно холодным, когда лопатки неохотно выходят из пазов. У сухих насосов растёт количество графитовой пыли на выхлопном фильтре. У масляных падает давление масла и растёт его расход, если изношенные лопатки перестали удерживать масляную плёнку.
При вскрытии лопатки осматривают все, а не только сломанную. Признаки того, что комплект пора менять: высота ниже допустимой, кромка стёрта клином, торцы обожжены, на текстолите видны расслоение и вздутие по краям, на графите сколы и трещины. Если одна лопатка заметно отличается от остальных, ищут причину в её пазу: забоину, грязь, отложения смол.
Лопатки меняют комплектом и ставят в одном направлении
Комплект меняют целиком, даже если сломана одна лопатка. Новая и старые лопатки разной высоты по-разному выходят из пазов, ротор получает неравномерную нагрузку, а старые продолжают пропускать газ. На рабочей кромке у многих лопаток есть фаска или скос, который должен смотреть по ходу вращения или против него, как указано в руководстве. Перевёрнутая лопатка касается статора не плоскостью, а углом, стирается за часы и может заклинить.
Перед установкой лопатки проверяют в пазу: она должна ходить от руки без качания и без заеданий. Текстолит и графит после склада иногда набирают влагу и прибавляют в размерах, поэтому проверка в каждом пазу обязательна. Пазы ротора чистят от смол и пыли, статор осматривают на риски; глубокие кольцевые борозды на статоре новый комплект лопаток не закроет.
Лопатки берут у изготовителя насоса, а уплотнения можно сделать по образцу
Лопатки вакуумных насосов покупают по модели насоса у его изготовителя или у поставщиков запчастей, которые держат комплекты под конкретные модели. В ремонте того же насоса есть и другие изнашиваемые детали, которых в комплектах часто нет: прокладки торцевых крышек, уплотнительные кольца, манжеты вала, прокладки масляного бака и маслоотделителя, резиновые элементы обратных и предохранительных клапанов, фторопластовые шайбы и кольца. Их наша компания производит по образцу, эскизу или чертежу: из резины нужной марки (резиновые изделия) и из фторопласта (фторопластовые детали).
Чтобы такие детали подошли с первой партии, к образцу прикладывают модель насоса, среду (воздух с парами воды, масляный туман, газ с примесями), температуру корпуса и тип масла, если насос масляный. Если снятая прокладка разорвана, размеры снимают с привалочной поверхности крышки. Детали, которые нужно изготовить по снятому образцу, хорошо собирать во время разборки, пока известно, откуда каждая из них. Порядок разборки и очерёдность замены деталей зависят от типа насоса, и ремонт вакуумных насосов жидкостнокольцевых и пластинчатых идёт по-разному.
Заявка на запчасти вакуумного насоса умещается в шесть строк
Ремонтной службе удобно готовить одну заявку на весь ремонт, разделённую на две части: то, что покупают по каталогу, и то, что делают по образцу. Для лопаток: модель и серийный номер насоса, число лопаток в комплекте, размер L × H × B по каталогу, материал. Для уплотнений: перечень мест, образцы или размеры, материал или условия работы, количество на один насос и на годовой ремонтный фонд.
Если насос стоит на линии, где вакуум держит продукт или технологический процесс, комплект лопаток и набор уплотнений держат на складе заранее: лопатки заказывают у изготовителя насоса с запасом на одну замену, а резиновые детали получают артикул и повторяются по нему без повторного обмера.
Вопросы и ответы
Можно ли поставить текстолитовые лопатки вместо графитовых?
Почему ломаются лопатки вакуумного насоса?
Пластины для вакуумного насоса и лопатки одно и то же?
Сколько лопаток в вакуумном насосе?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30